Dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.
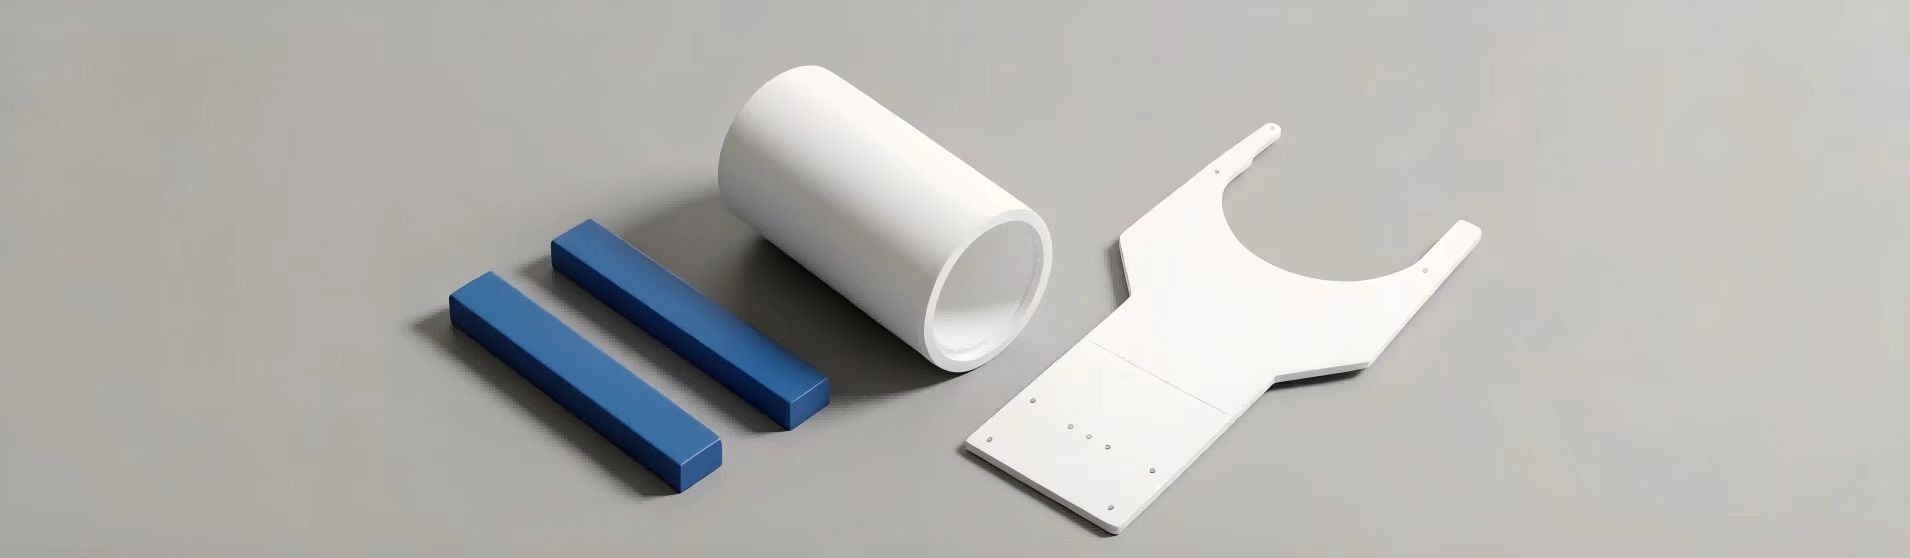
Fábrica de juntas cerámicas anulares de alta pureza personalizadas
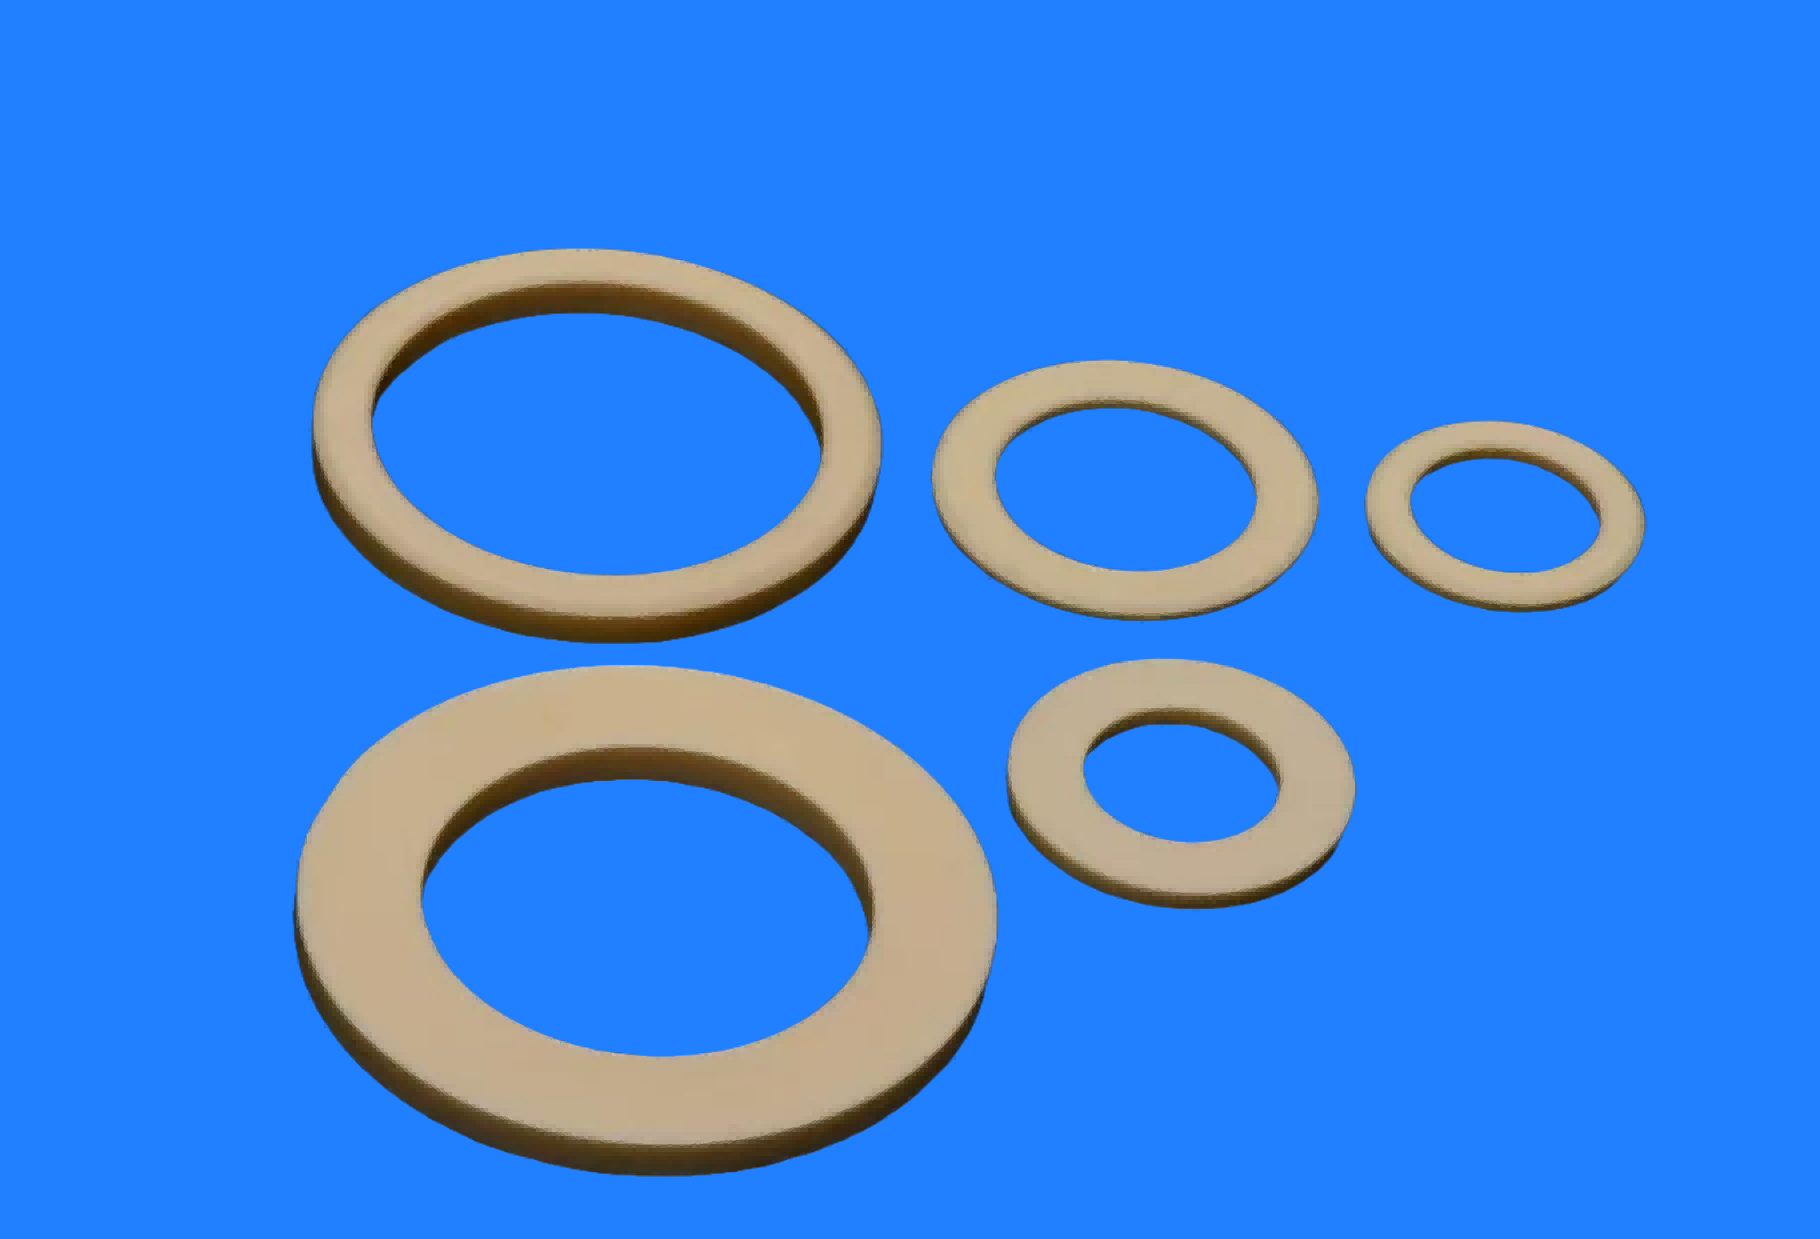
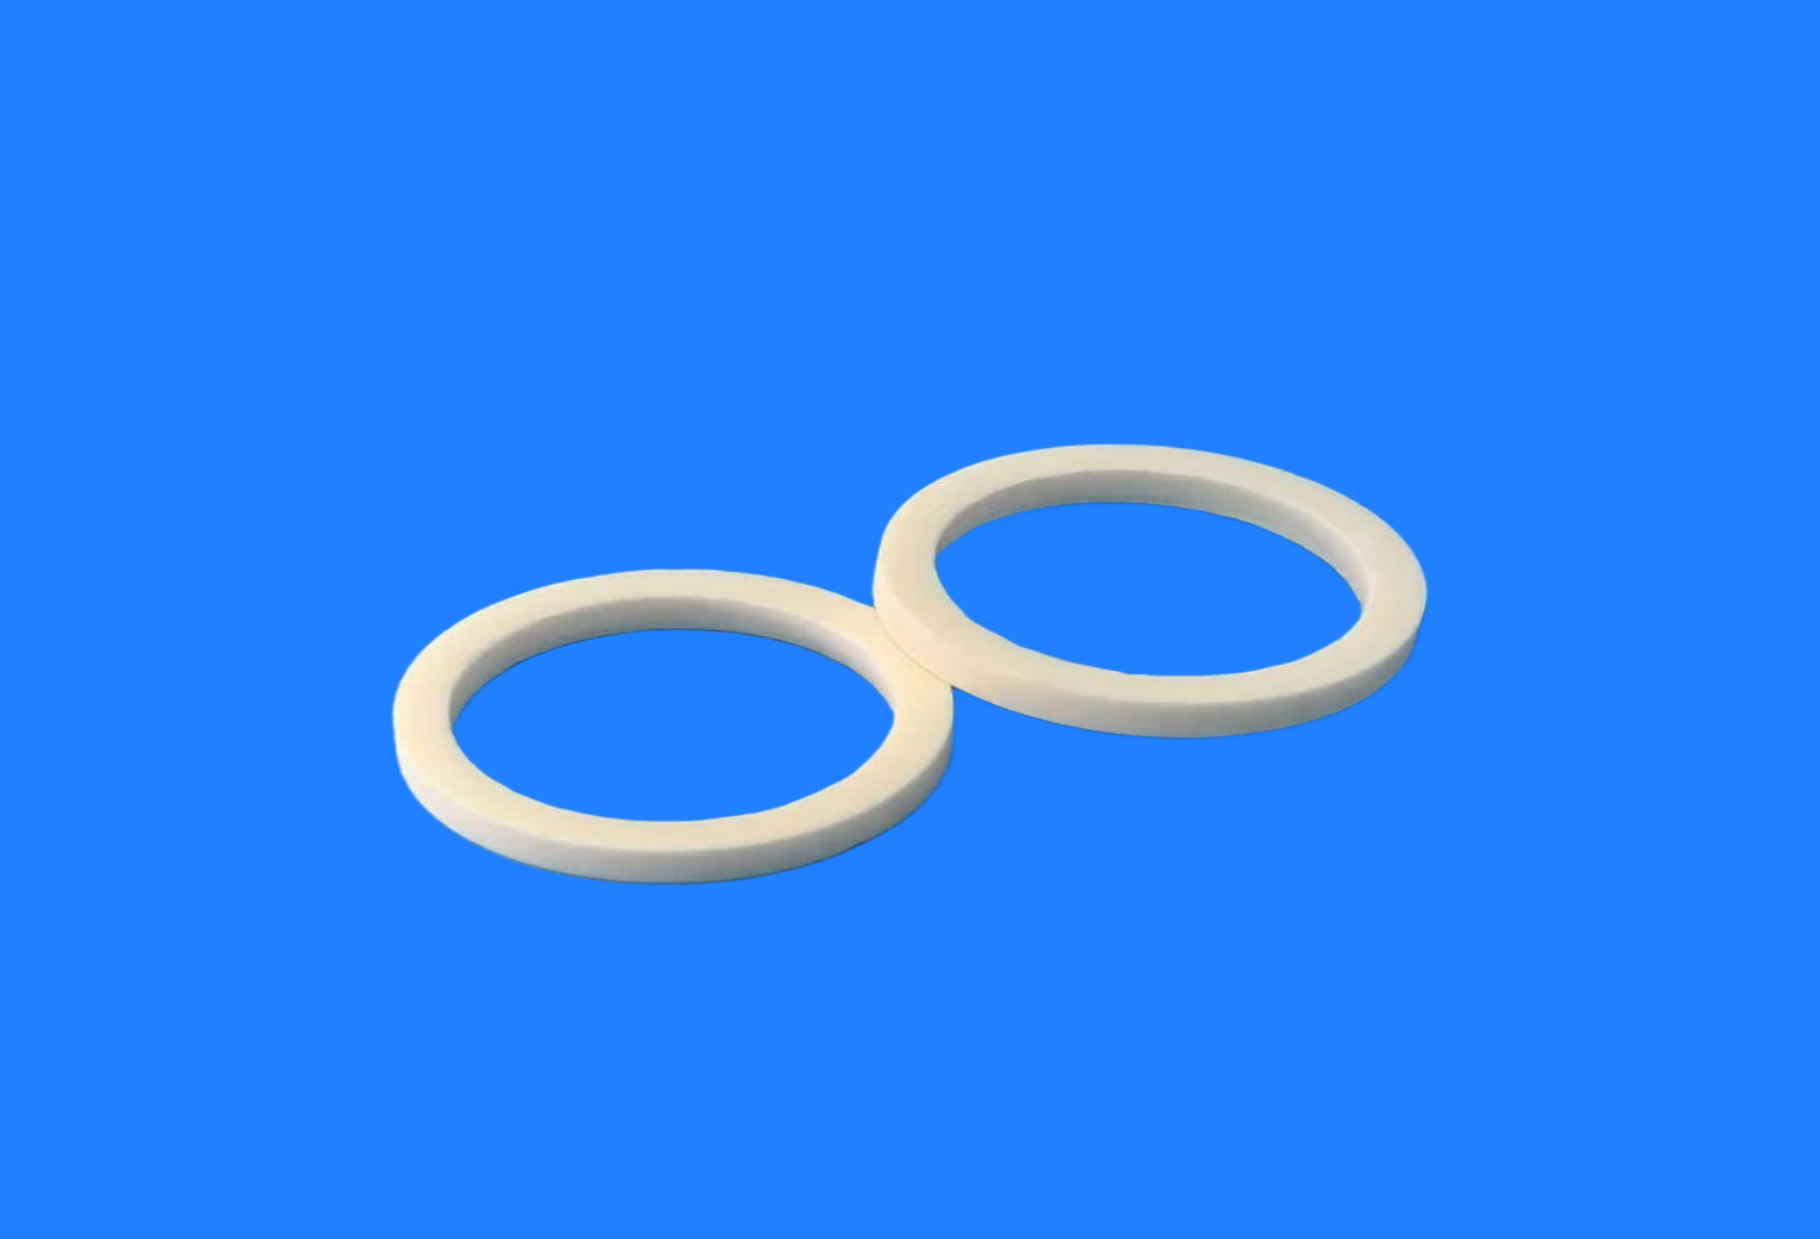
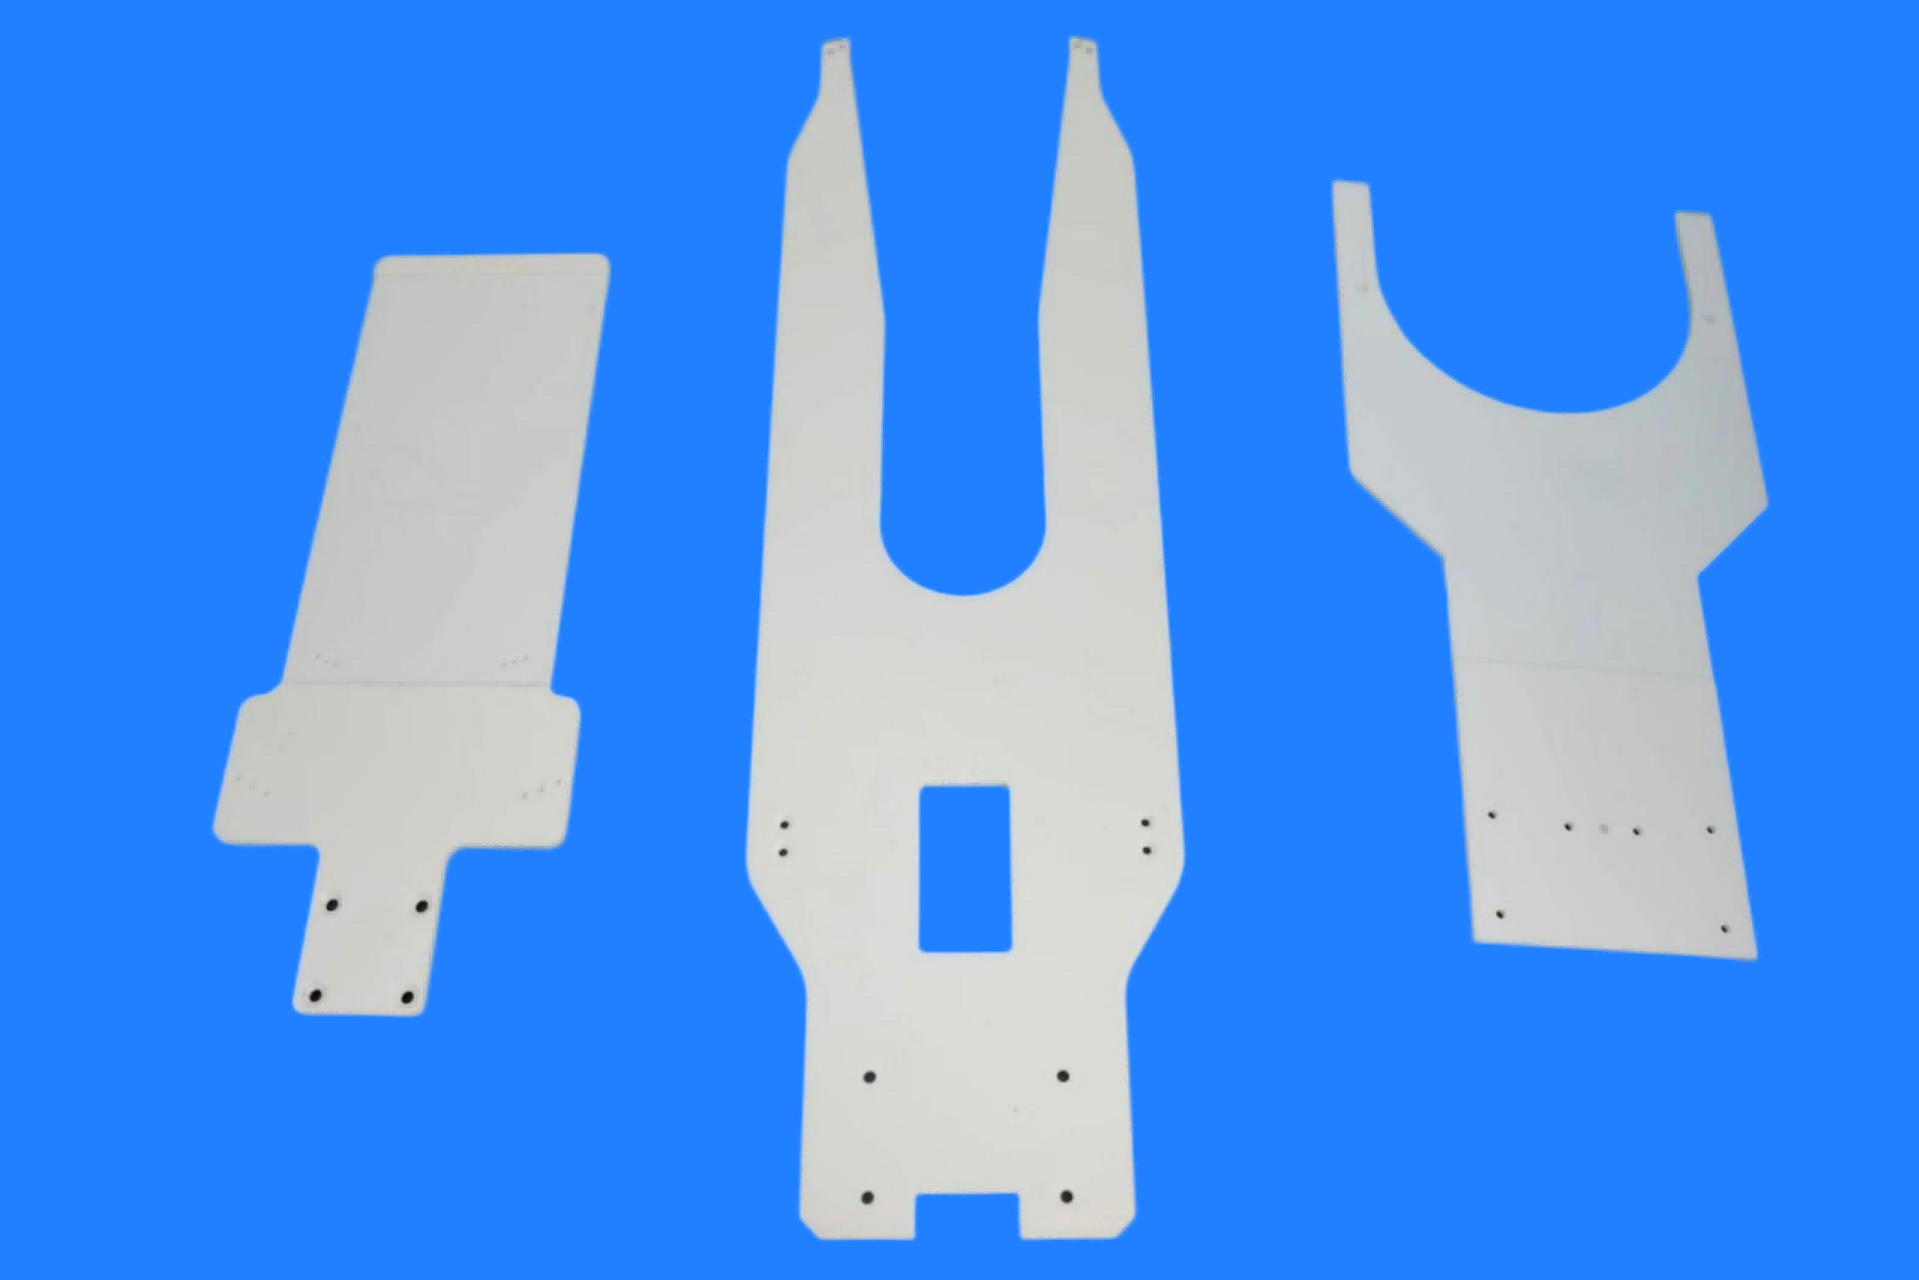
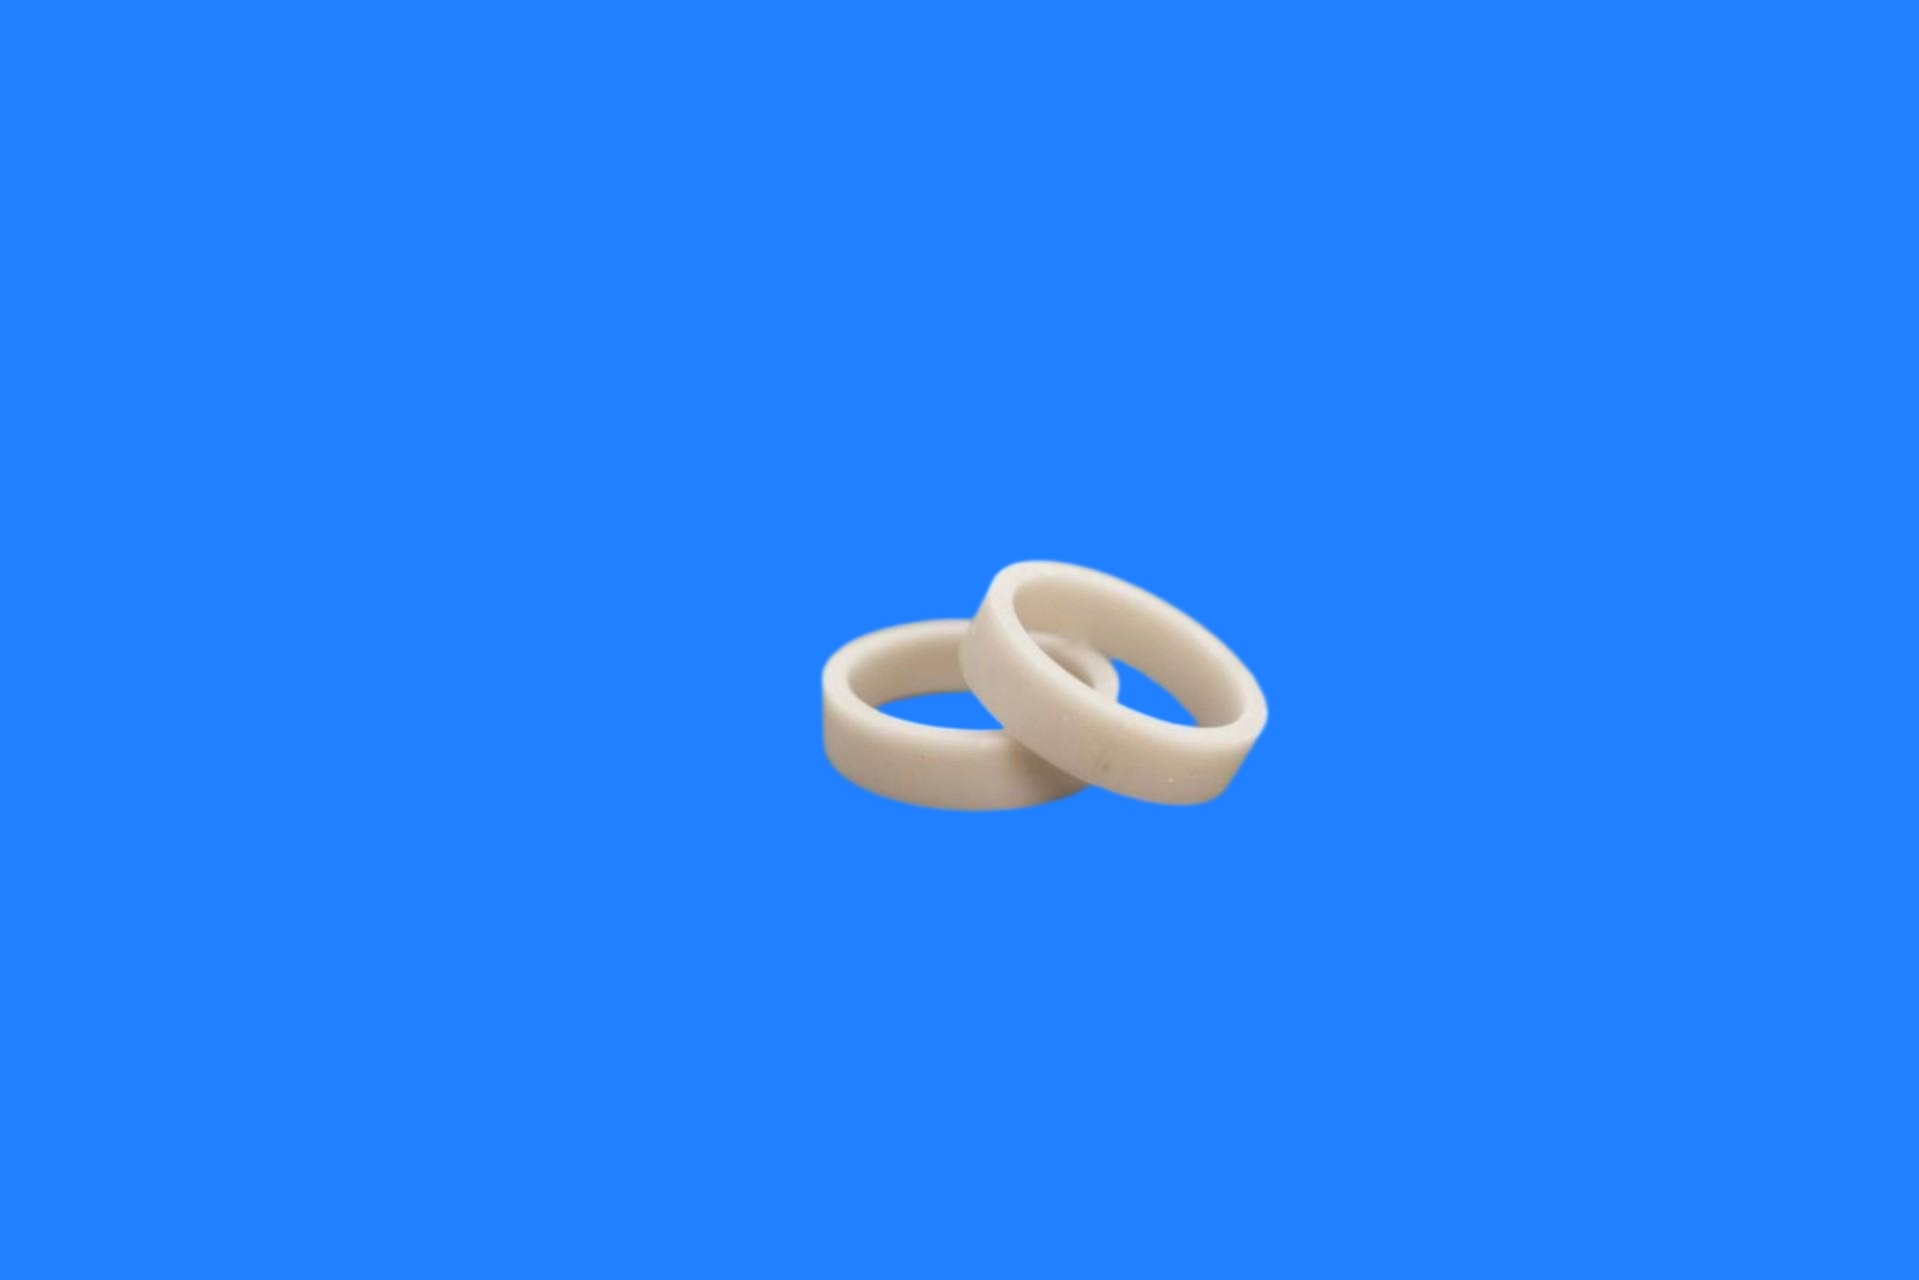
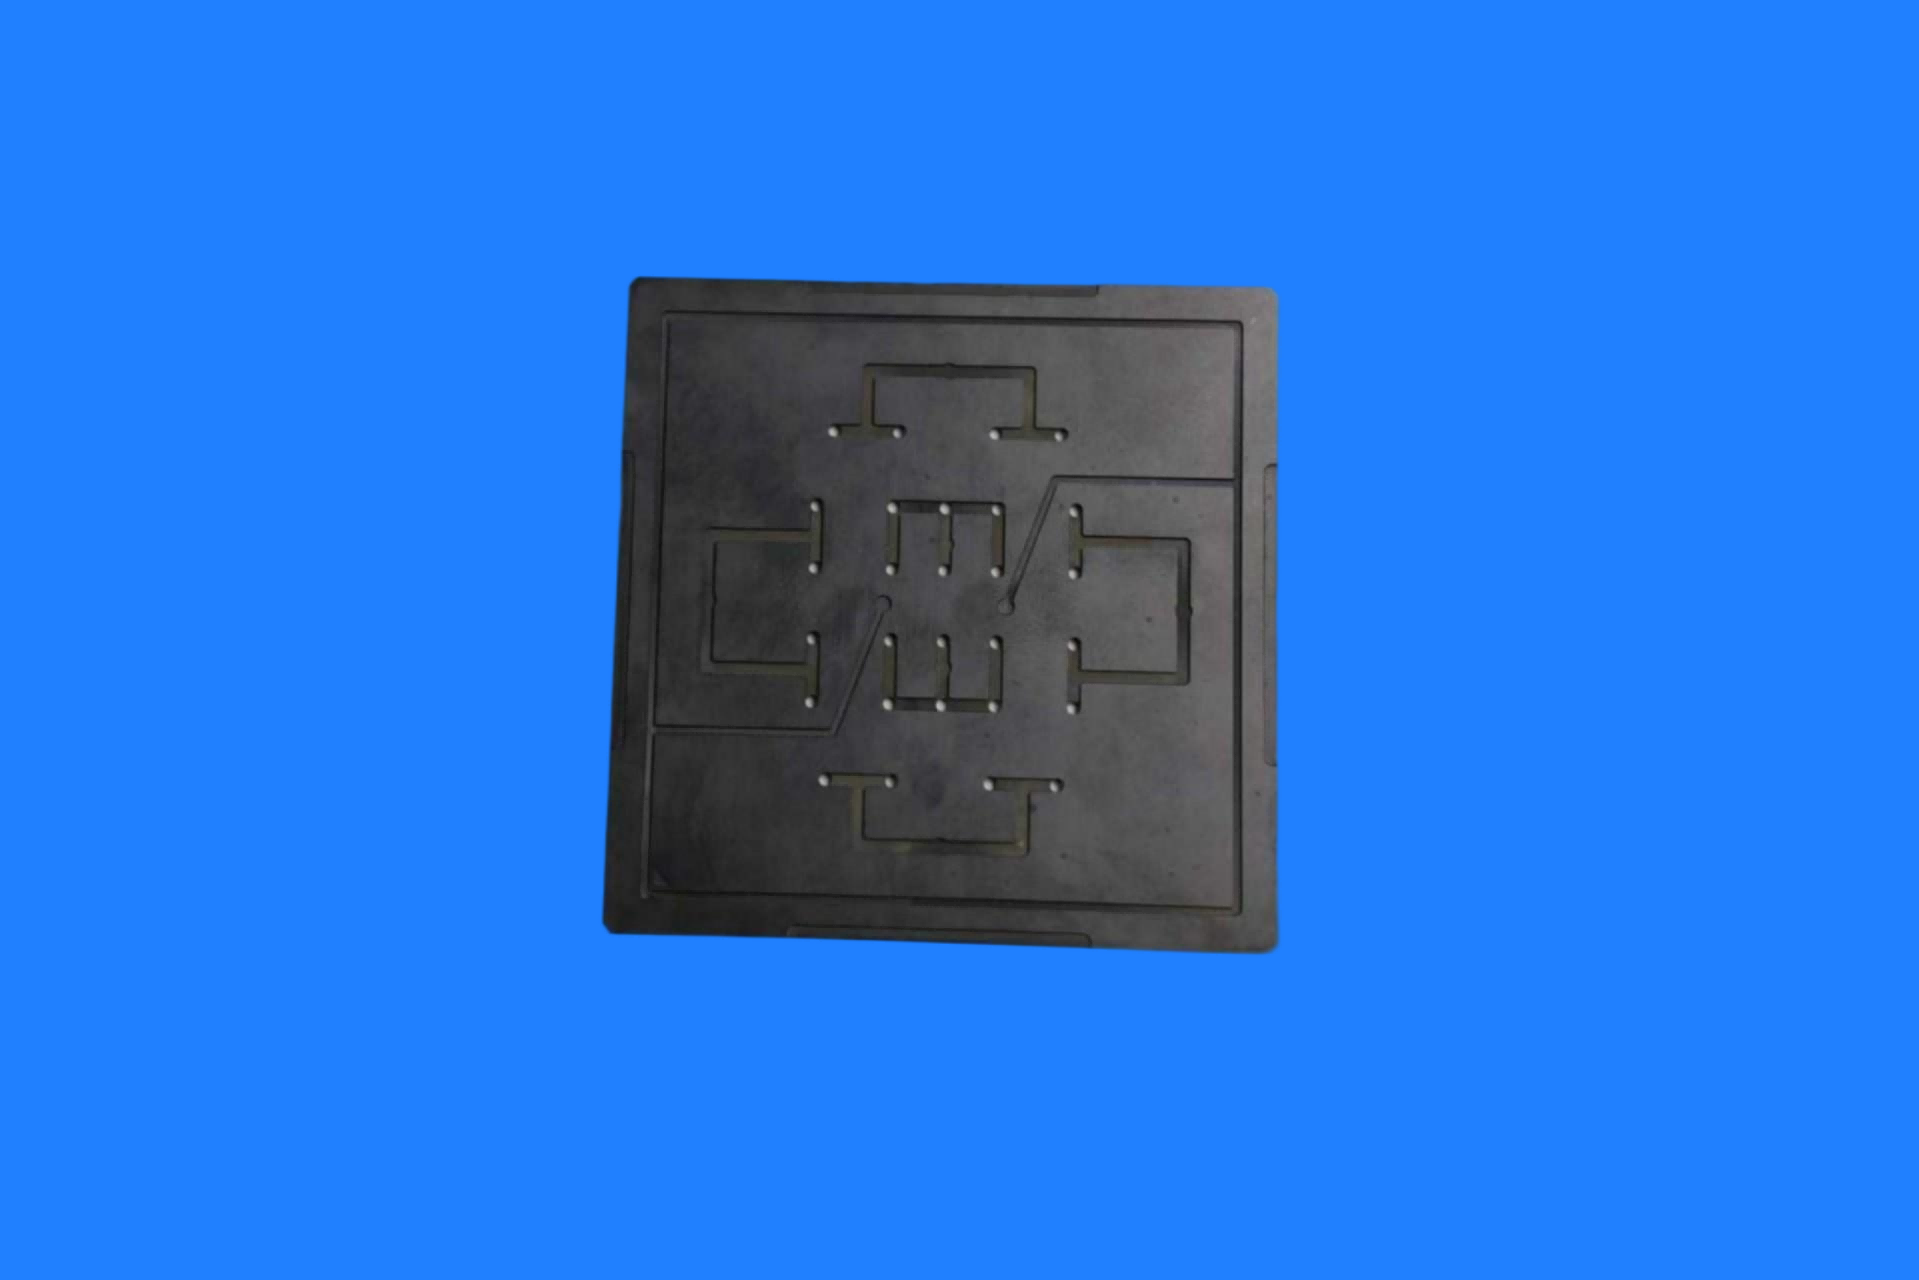
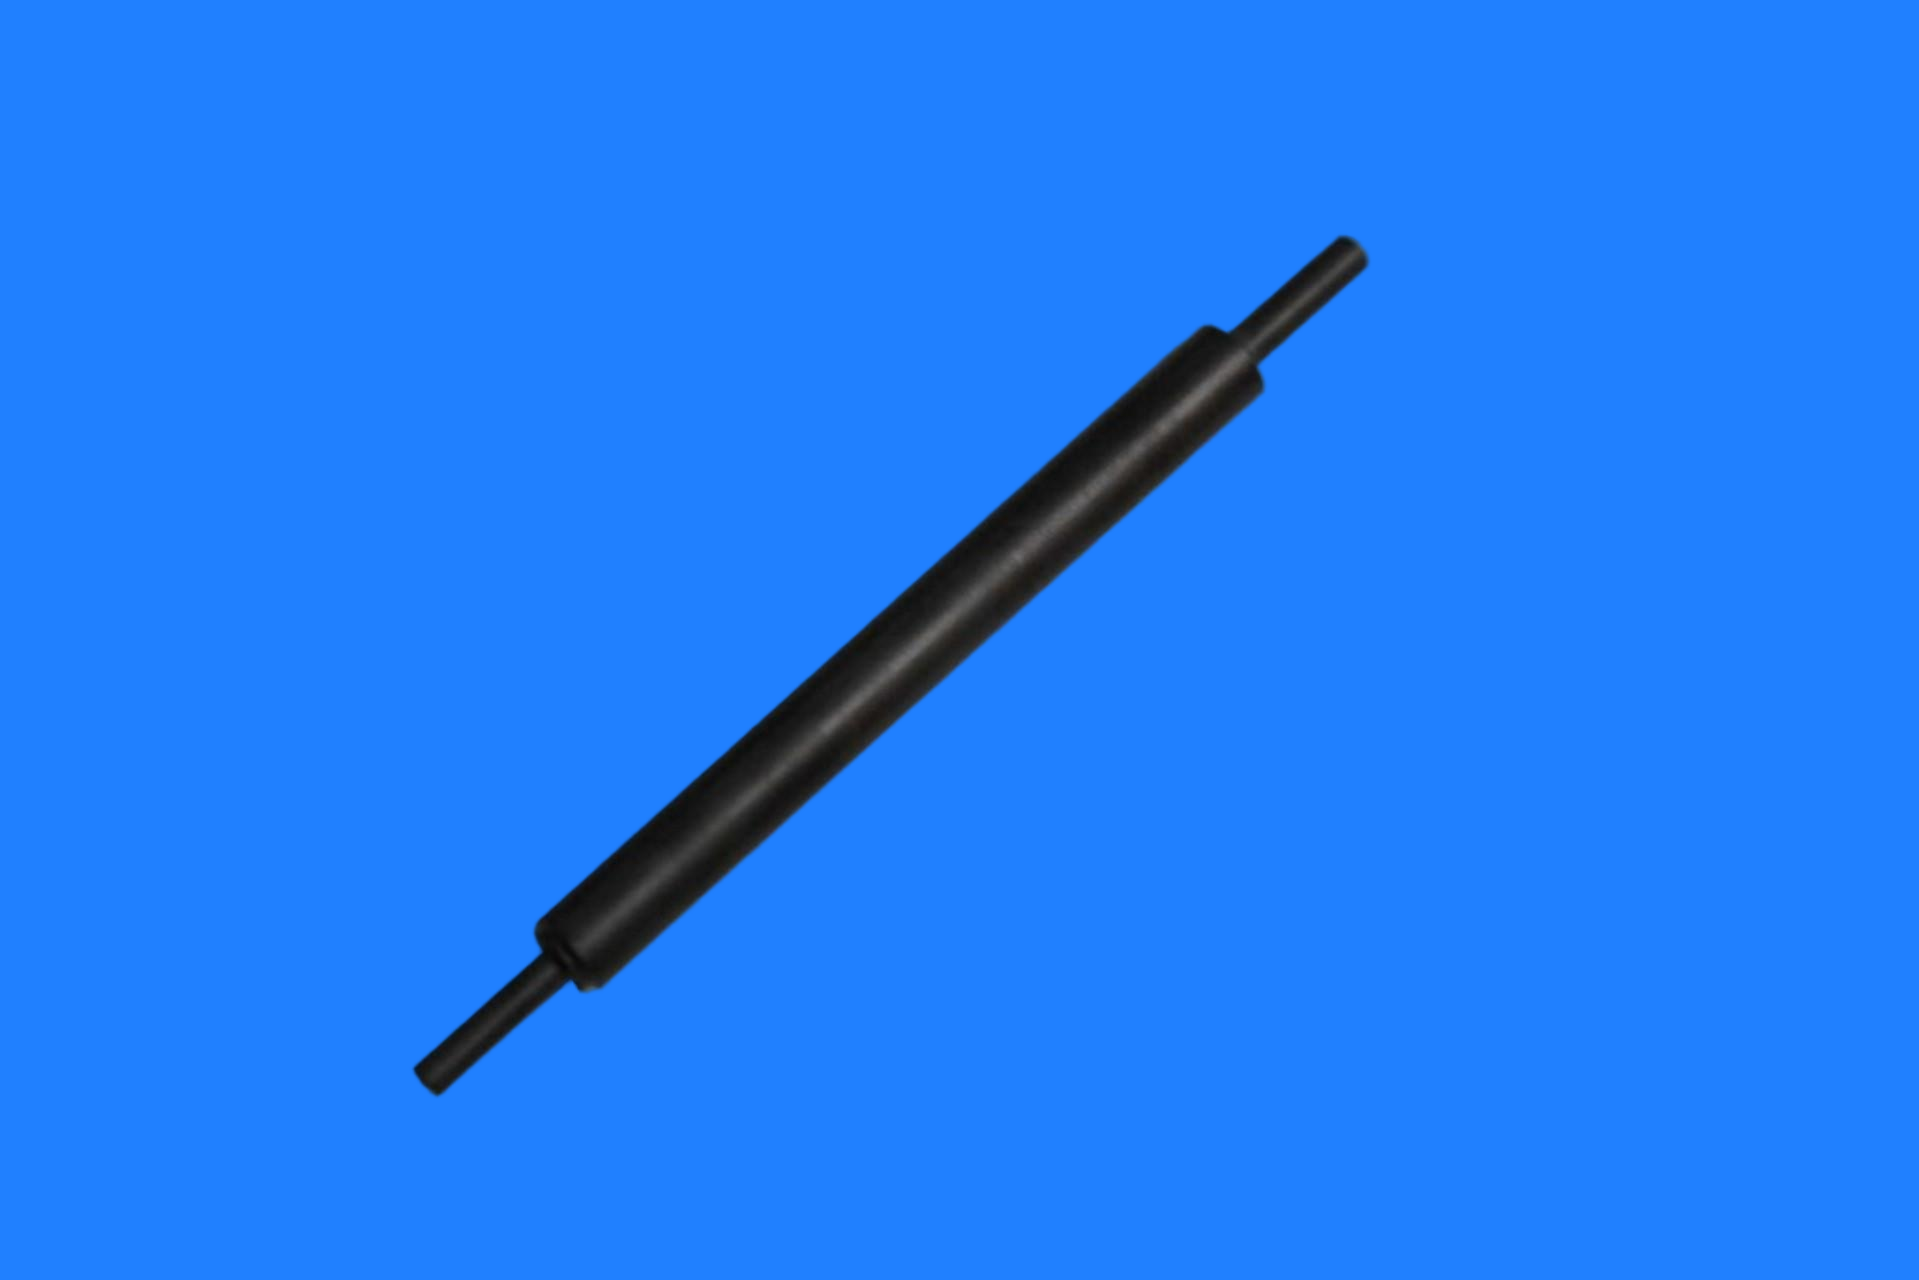
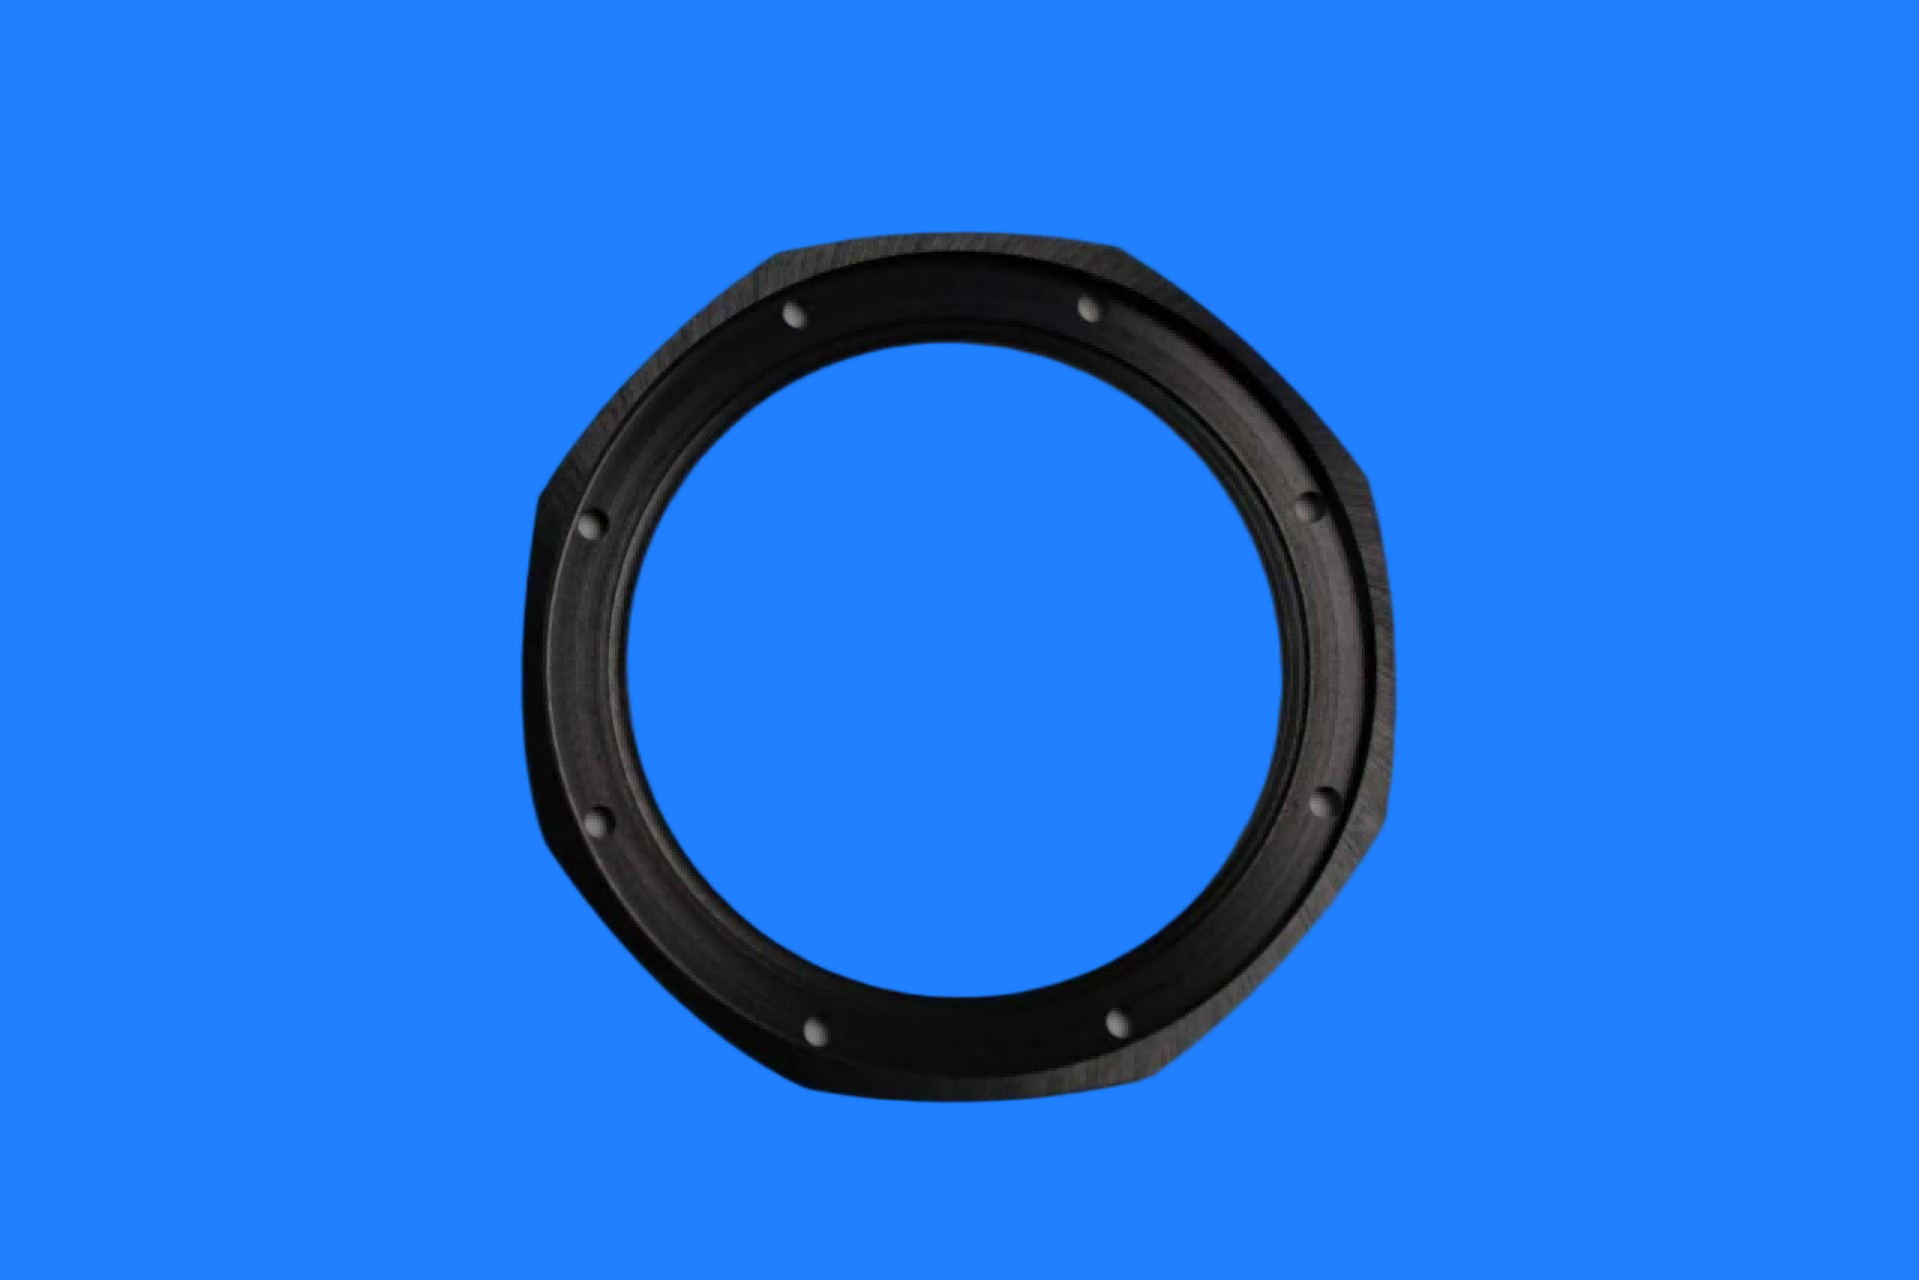
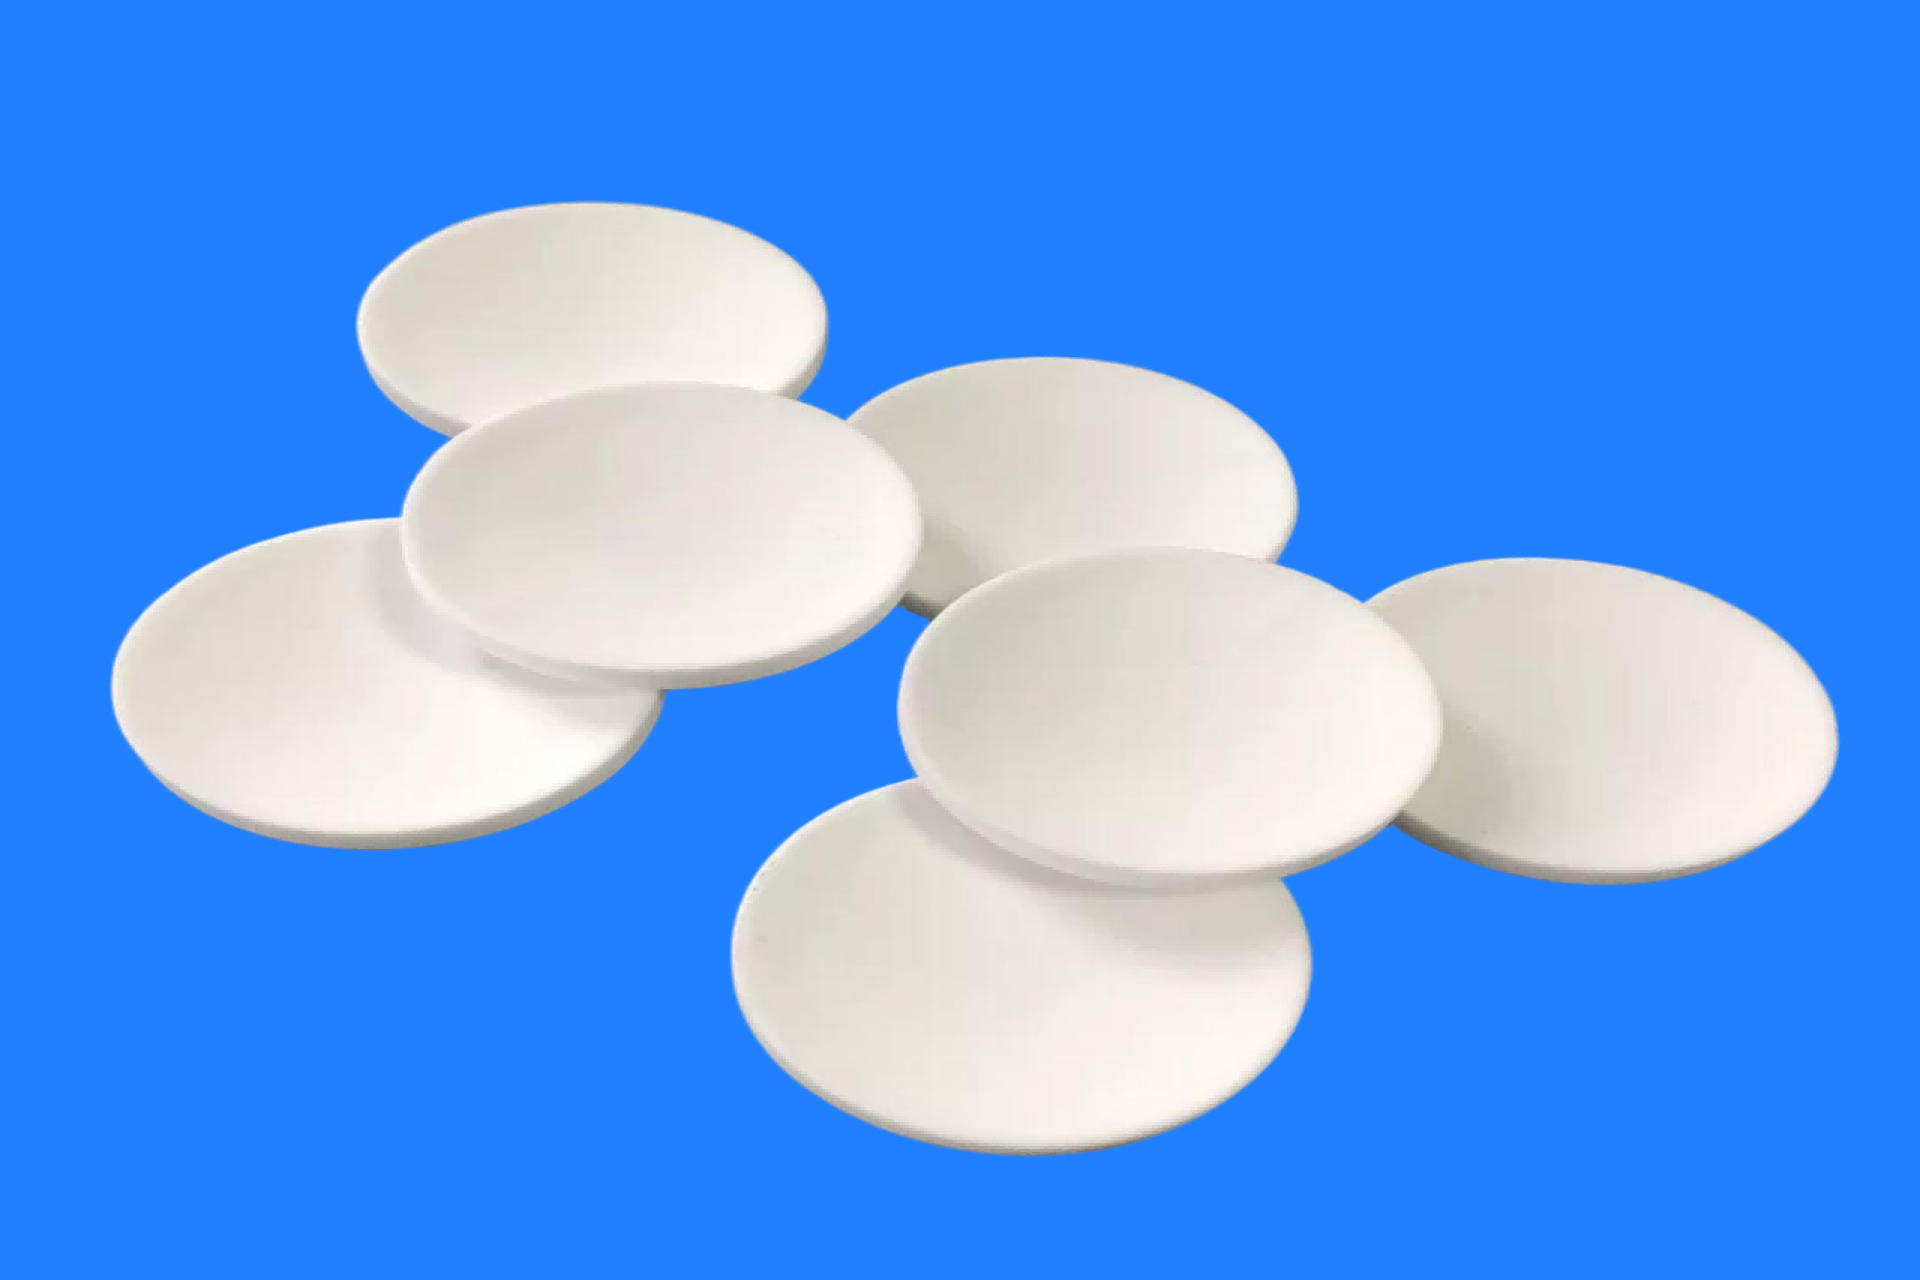
Junta de cerámica de alúmina Se fabrican a partir de polvo de Al₂O₃ de alta pureza mediante prensado en seco, prensado isostático o fundición en cinta, seguido de sinterización a alta temperatura. Ofrecen una combinación de excelente aislamiento eléctrico, resistencia al desgaste, estabilidad a altas temperaturas, resistencia a la corrosión y estabilidad dimensional. Estos productos pueden someterse a rectificado superficial, pulido, corte láser, mecanizado de precisión CNC y procesos de metalización o recubrimiento, lo que los hace adecuados para aplicaciones que requieren altos estándares de aislamiento, planitud, durabilidad y limpieza.
Fábrica de juntas cerámicas anulares de alta pureza personalizadas
Descripción del Producto
Nuestro Junta de alúmina Se fabrican con cerámica de alúmina de alta pureza (96% o 99%). Estos productos ofrecen un excelente aislamiento de alta tensión, así como una resistencia superior a altas temperaturas, desgaste y corrosión química. Se utilizan ampliamente para el aislamiento eléctrico y el posicionamiento en aplicaciones como convertidores de almacenamiento de energía, convertidores de energía eólica, sistemas de alimentación de centros de datos e instrumentación de alta temperatura. Ofrecemos dimensionamiento personalizado, rectificado de precisión y mecanizado de contornos especializados según sus planos. También suministramos muestras para I+D en pequeñas cantidades y repuestos para MRO (mantenimiento, reparación y operaciones) para abordar los desafíos de aislamiento y desgaste en equipos de electrónica de potencia.
Ventajas clave del producto
1. Alta fiabilidad de aislamiento: presenta una alta resistividad volumétrica y una excelente rigidez dieléctrica, lo que lo hace adecuado para aplicaciones de aislamiento de alto voltaje y electrónica de potencia.
2. Estabilidad térmica a altas temperaturas: capaz de funcionar a largo plazo en entornos de alta temperatura; ofrece una resistencia superior al choque térmico en comparación con la mayoría de los plásticos y metales.
3. Alta dureza y resistencia al desgaste: posee una dureza Mohs de aproximadamente 9, lo que lo hace ideal para componentes de fricción, almohadillas de posicionamiento y espaciadores antidesgaste.
4. Estabilidad dimensional y maquinabilidad de precisión: permite una alta planitud, baja rugosidad superficial, tolerancias estrictas y geometrías complejas y no estándar.
5. Resistencia a la corrosión y limpieza: resistente a la mayoría de ácidos, álcalis y medios orgánicos; bajo riesgo de contaminación, lo que lo hace adecuado para entornos de semiconductores, médicos y de vacío.
Rango de rendimiento típico
| Artículo | 92% Al₂O₃ | 95% Al₂O₃ | 99,5% Al₂O₃ | Referencia de prueba |
| Densidad g/cm³ | 3,60–3,70 | 3,65–3,75 | 3,85–3,95 | GB/T 25995 / ISO |
| Dureza de Mohs | 9 | 9 | 9 | - |
| Resistencia a la flexión (MPa) | 280–380 | 320–450 | 350–550 | ASTM C1161 / Flexión en tres puntos |
| Módulo de elasticidad (GPa) | 300–340 | 320–360 | 360–400 | método ultrasónico |
| Coeficiente de dilatación térmica ×10⁻⁶/K | 7.0–8.0 | 7.2–8.2 | 6,8–7,8 | RT–1000℃ |
| Conductividad térmica W/(m·K) | 18–24 | 20–26 | 25–35 | método de destello láser |
| Temperatura de servicio a largo plazo (°C) | ≤1200 (dependiendo de la atmósfera) | ≤1300 (dependiendo de la atmósfera) | ≤1.500 (dependiendo de la atmósfera) | valor recomendado por ingeniería |
| Resistividad volumétrica Ω·cm | >10¹³ | >10¹⁴ | >10¹⁴ | 25℃ |
| Rigidez dieléctrica kV/mm | ≥12 | ≥15 | ≥17 | ASTM D149 |
| Constante dieléctrica a 1 MHz | 9,0–9,8 | 9,2–10,0 | 9,5–10,2 | ASTM D150 |
Nota: Las cifras anteriores representan rangos típicos; los valores reales dependen de la pureza, la densidad, la porosidad, el espesor y las condiciones de ensayo. Se requiere una evaluación cuidadosa de la resistencia al ácido fluorhídrico, a los álcalis fuertes concentrados calientes y a las sales fundidas de fluoruro.
Especificaciones y capacidades de tolerancia
Conformado y procesamiento
El prensado en seco es adecuado para lotes de componentes pequeños y medianos; el prensado isostático es ideal para piezas de alta densidad y gran uniformidad; el moldeo por colada en cinta se utiliza para láminas delgadas; y el moldeo por inyección es adecuado para componentes pequeños y complejos. Los procesos posteriores a la sinterización incluyen corte, rectificado, lapeado, pulido y taladrado/ranurado; se pueden aplicar marcado láser, bases de soldadura metalizadas o recubrimientos de Au/Ni cuando sea necesario.
Aplicaciones típicas
Recomendaciones de selección
Seleccione los componentes basándose en una evaluación exhaustiva de la tensión de funcionamiento/clase de aislamiento, la temperatura y los ciclos térmicos, la corrosividad del medio, las cargas mecánicas y los impactos, las tolerancias dimensionales, la rugosidad de la superficie y los requisitos de metalización o recubrimiento. Para el aislamiento de alta tensión, priorice el material de alta pureza (99,5 %) con un espesor suficiente; para aplicaciones con alta densidad de flujo de calor, evalúe tanto las vías de conducción térmica como la resistencia térmica de contacto; y para condiciones que impliquen desmontajes o impactos frecuentes, incorpore chaflanes para reducir las concentraciones de tensión y evitar ajustes de interferencia.
Calidad y entrega
Los lotes de material entrantes son totalmente trazables, con pruebas de densidad, dureza, dimensiones, apariencia y propiedades eléctricas o térmicas esenciales. Se pueden proporcionar, previa solicitud, informes de cumplimiento con RoHS/REACH, composición del material y datos dimensionales CPK. El embalaje utiliza separadores resistentes a roturas y materiales antiestáticos y resistentes a la humedad; los servicios incluyen prototipado de lotes pequeños, prototipado rápido y acuerdos marco de suministro anuales.
Proceso de personalización:
Discusión de requisitos → Diseño de materiales y estructura → Confirmación de planos → Prototipado y validación → Producción de prueba en lotes pequeños → Entrega en masa y mejora continua
Solicitud de cotización
1. ¿Cuáles son el espesor mínimo y las dimensiones máximas de su junta cerámica? ¿Qué tolerancias puede lograr?
Piezas delgadas a partir de 0,2 mm; formas determinadas por las capacidades del equipo; tolerancias: ±0,02–±0,10 mm para la forma, ±0,01–±0,05 mm para el espesor.
2. ¿Puedes trabajar con formas irregulares, recortes, escalones y chaflanes?
Sí, podemos. El mecanizado CNC, el corte por láser y el rectificado son opciones adecuadas; se recomienda sustituir las esquinas afiladas por otras redondeadas para evitar el astillado de los bordes.
3. ¿Se puede pulir la superficie? ¿Cuál es su rugosidad?
El desbaste permite obtener una rugosidad superficial (Ra) de 0,2 a 0,8 μm; el pulido puede alcanzar una Ra ≤0,05 μm.
4. ¿Cuánto cuestan las muestras? ¿Cuál es el plazo de entrega para la producción de las muestras?
Presupuesto basado en planos; de 7 a 15 días para piezas sencillas, de 20 a 30 días para piezas complejas o que requieran moldes.
5. ¿Cuál es la cantidad mínima de pedido (MOQ) para pedidos al por mayor? ¿Cuáles son los niveles de precios?
La cantidad mínima de pedido (MOQ, por sus siglas en inglés) suele oscilar entre 500 y 5000 unidades, dependiendo del proceso de fabricación y las dimensiones; el precio unitario disminuye a medida que aumenta el volumen del pedido.
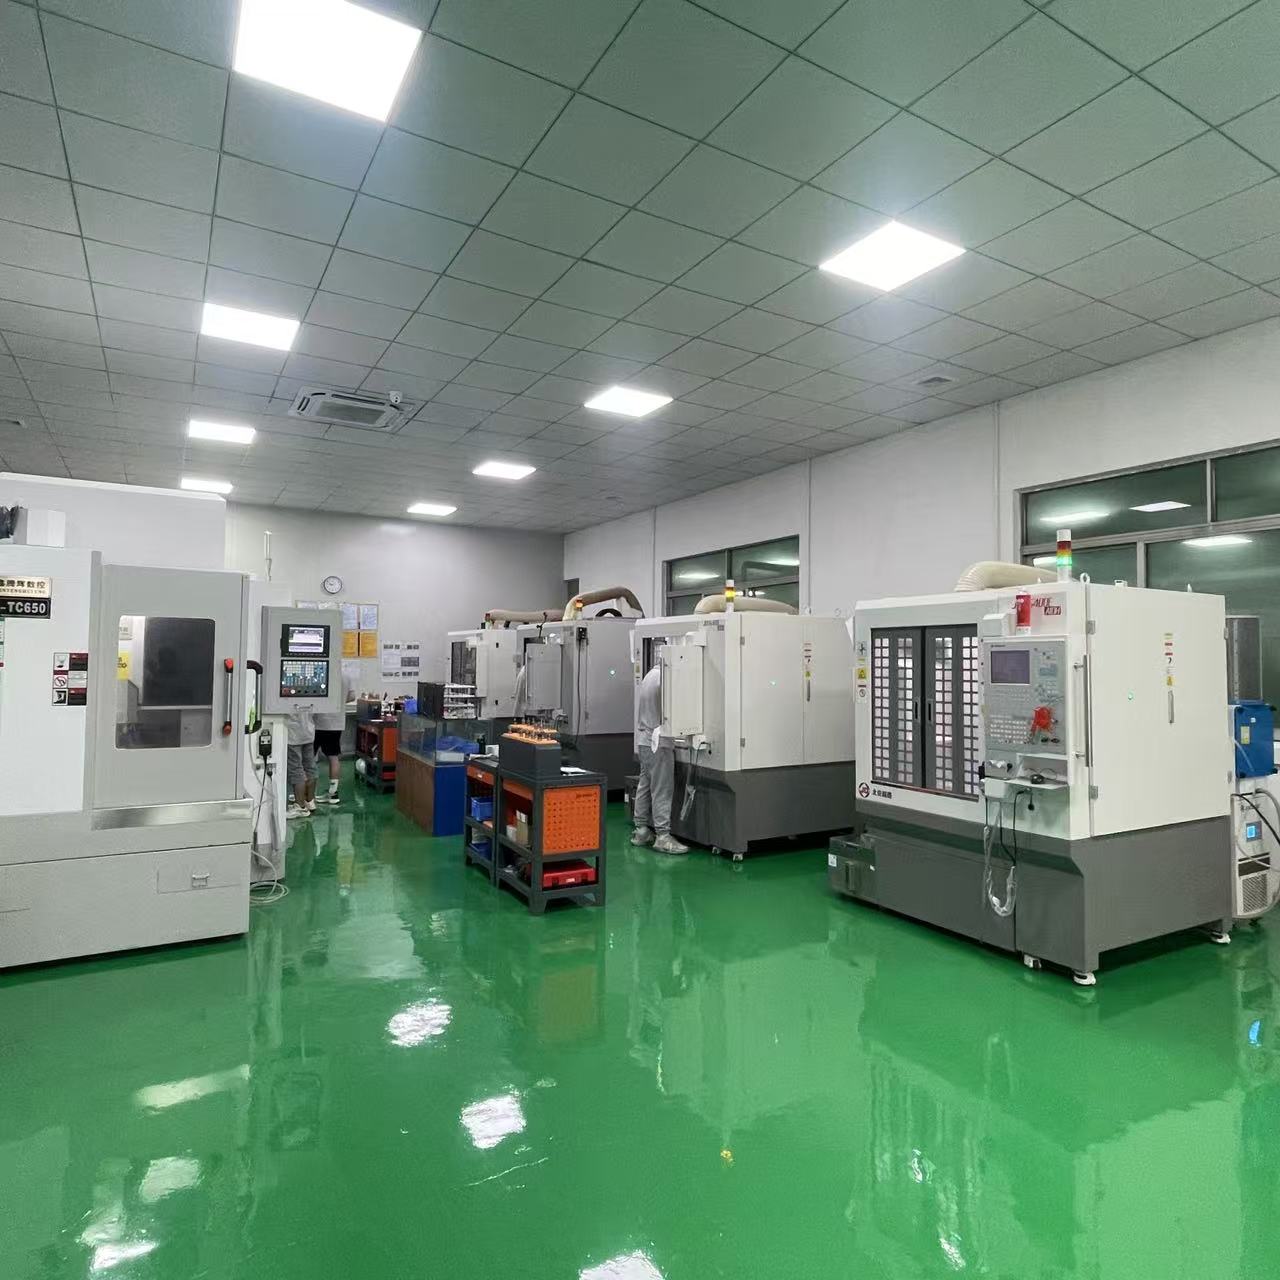
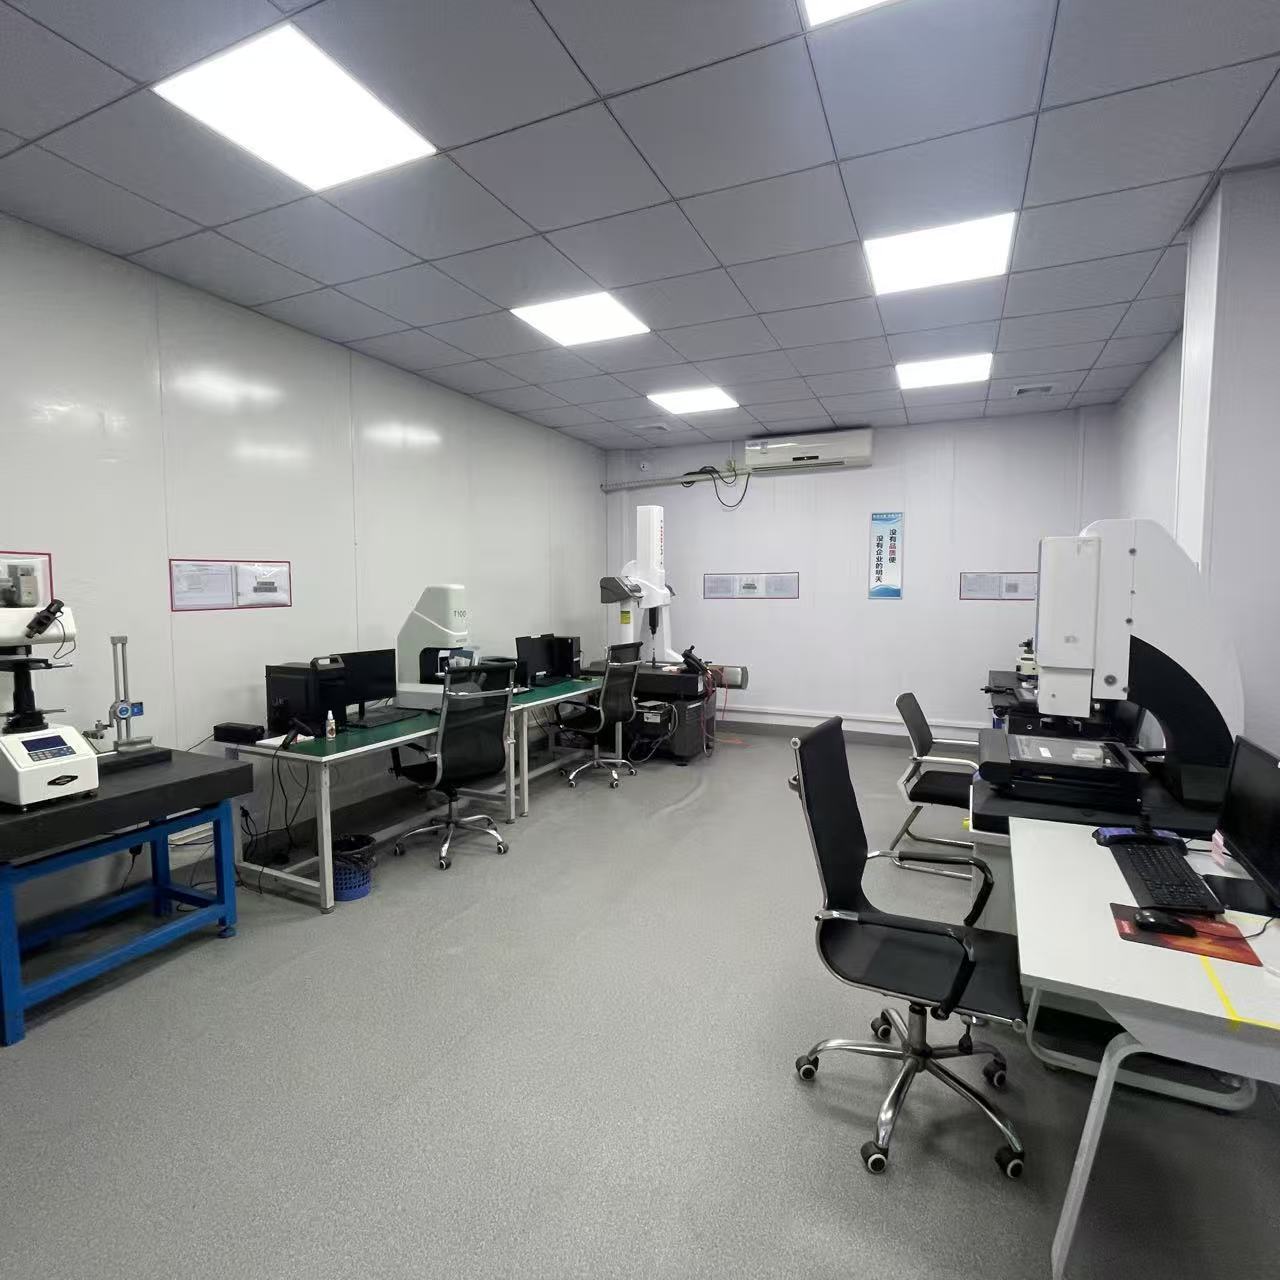
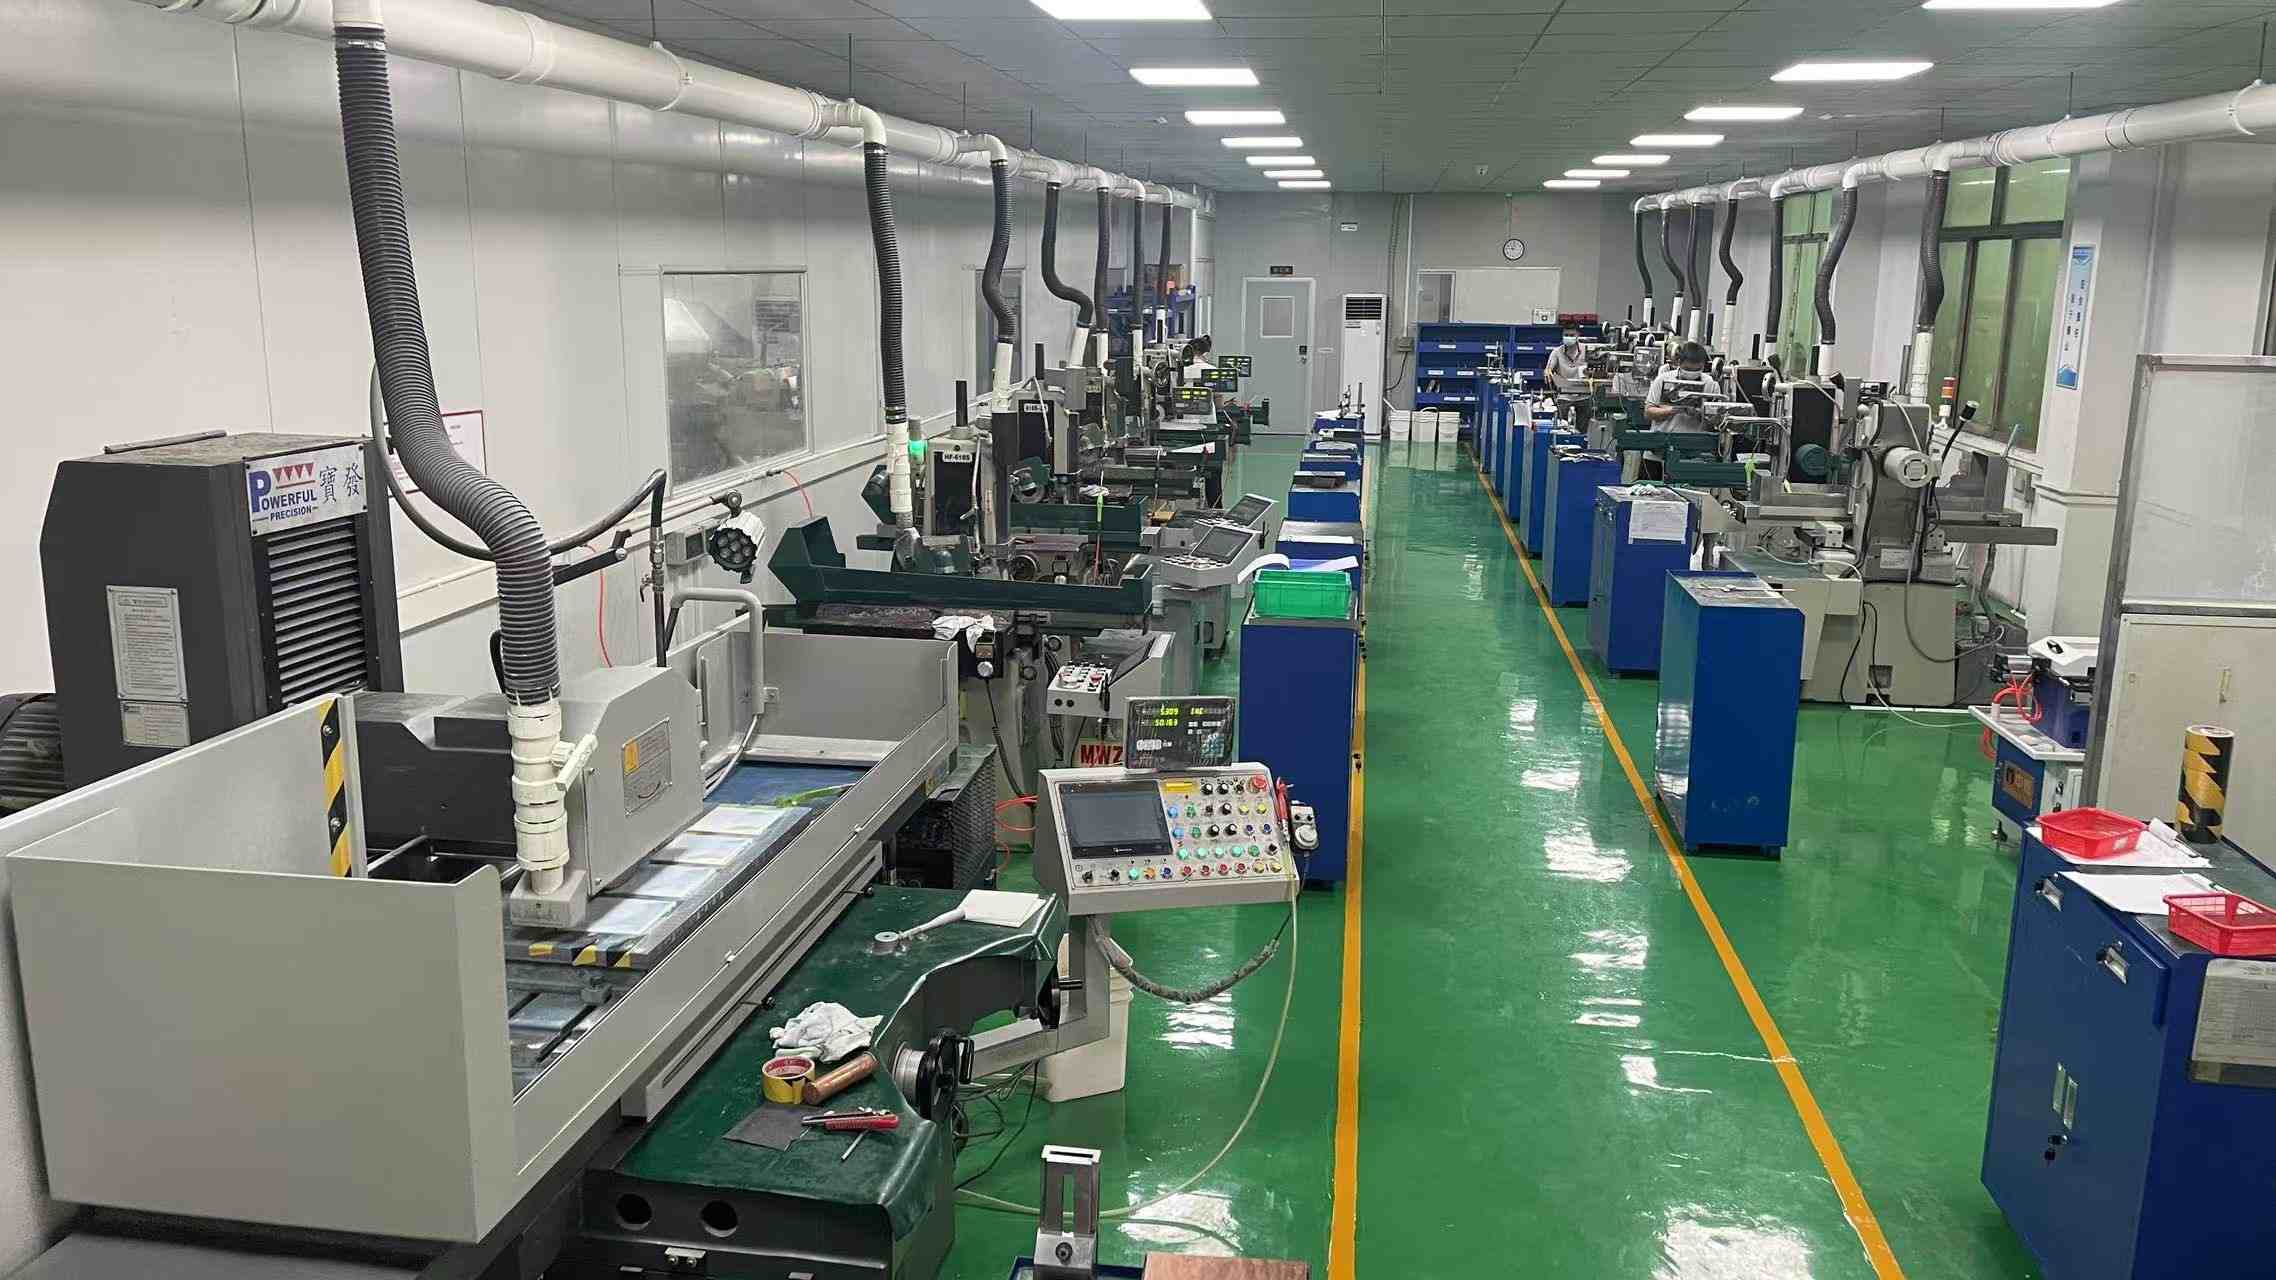
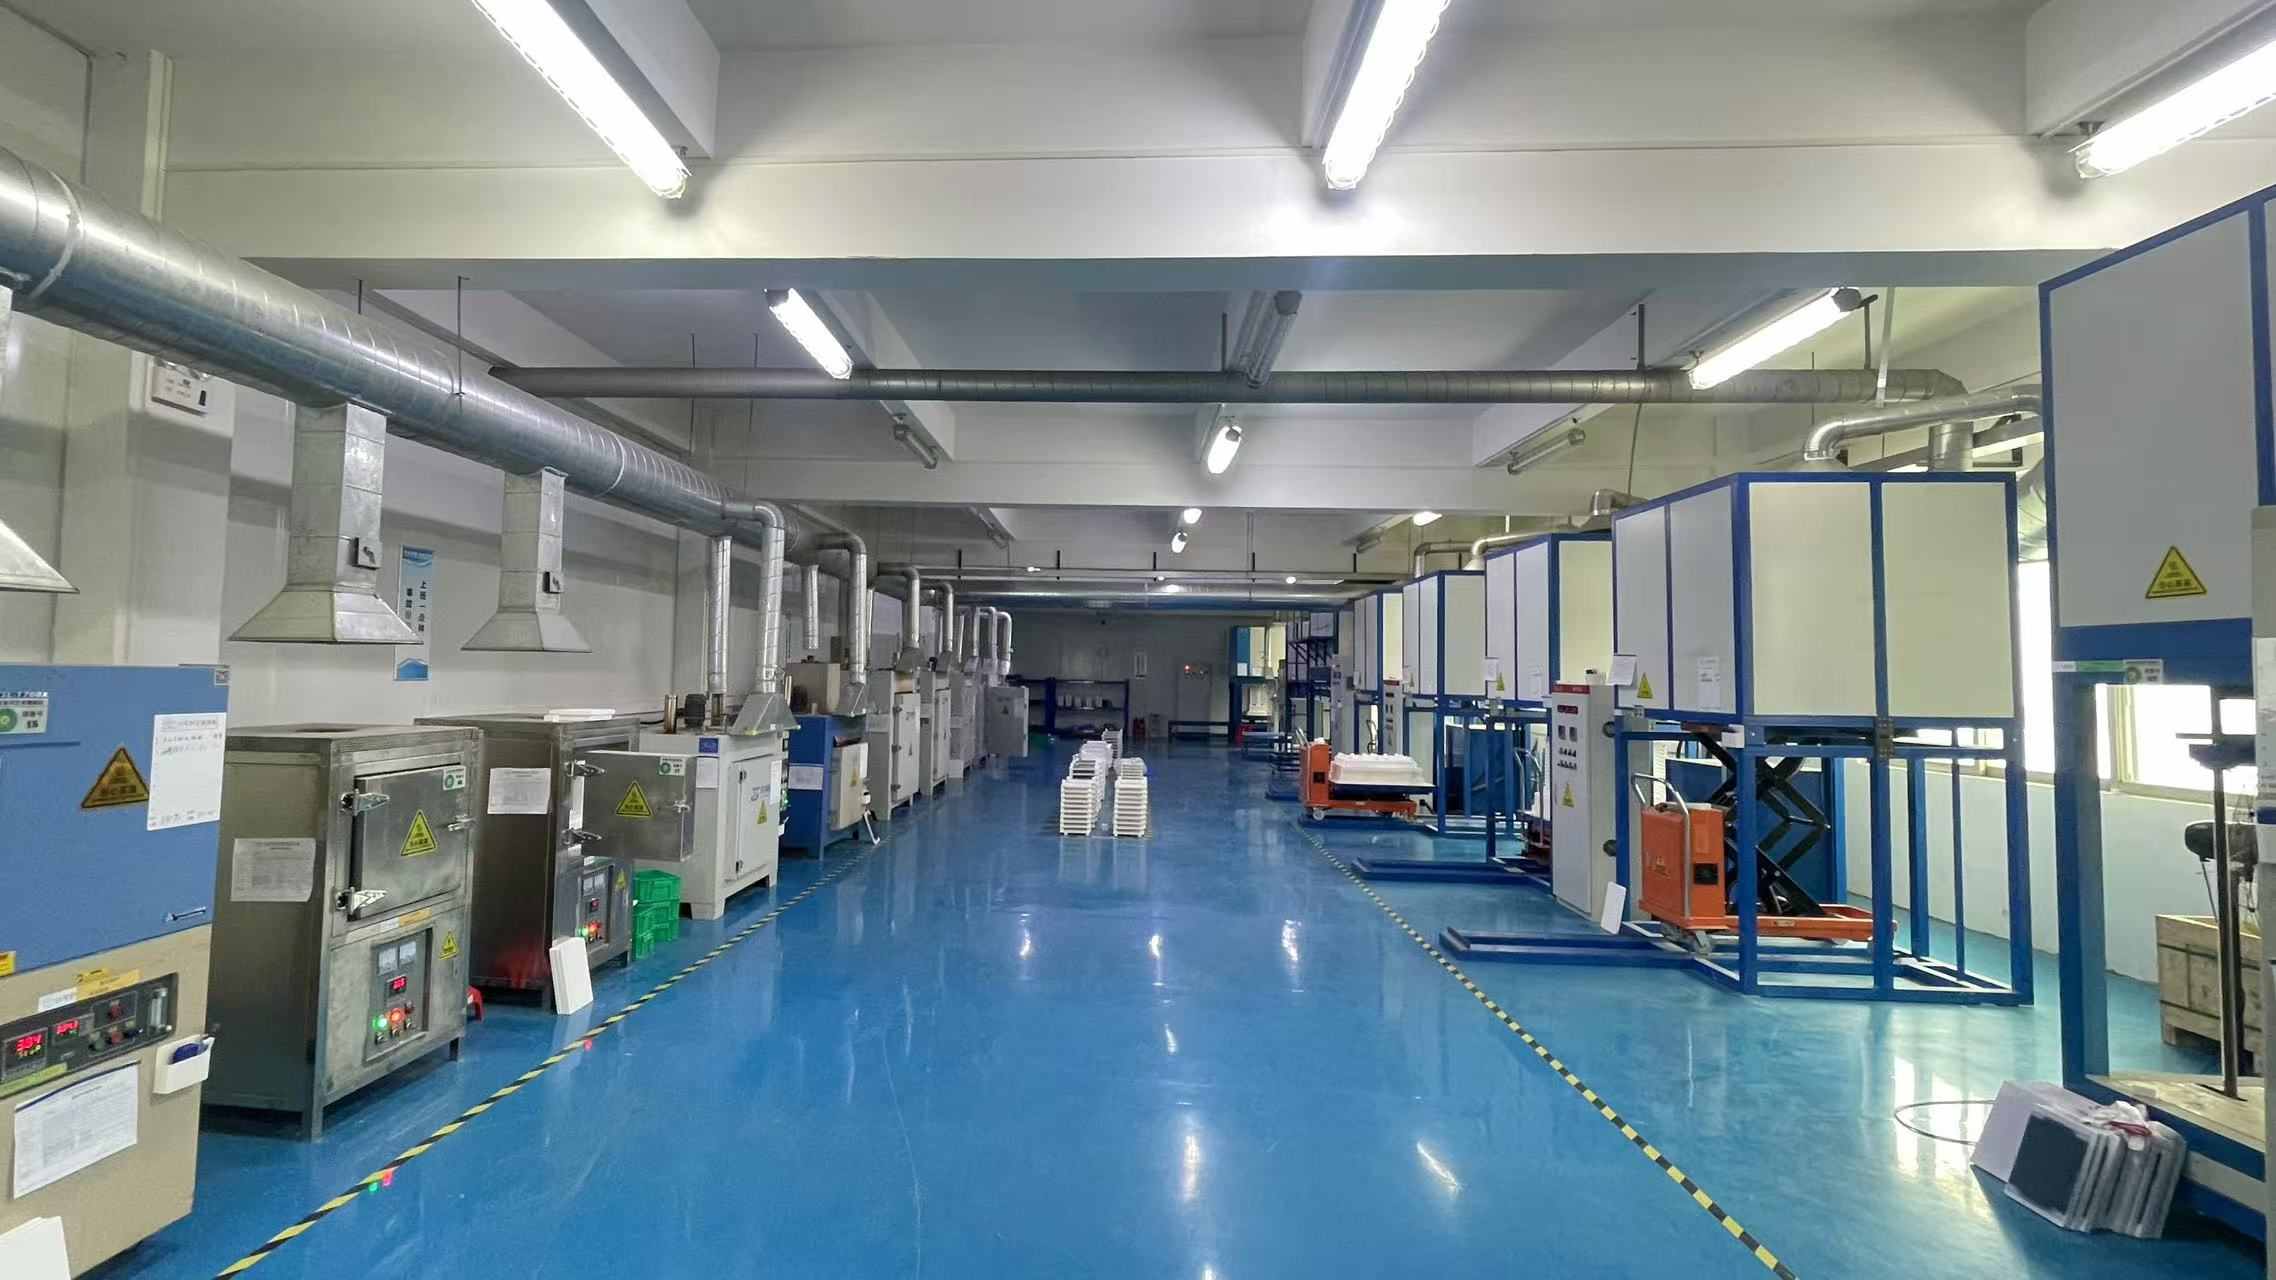
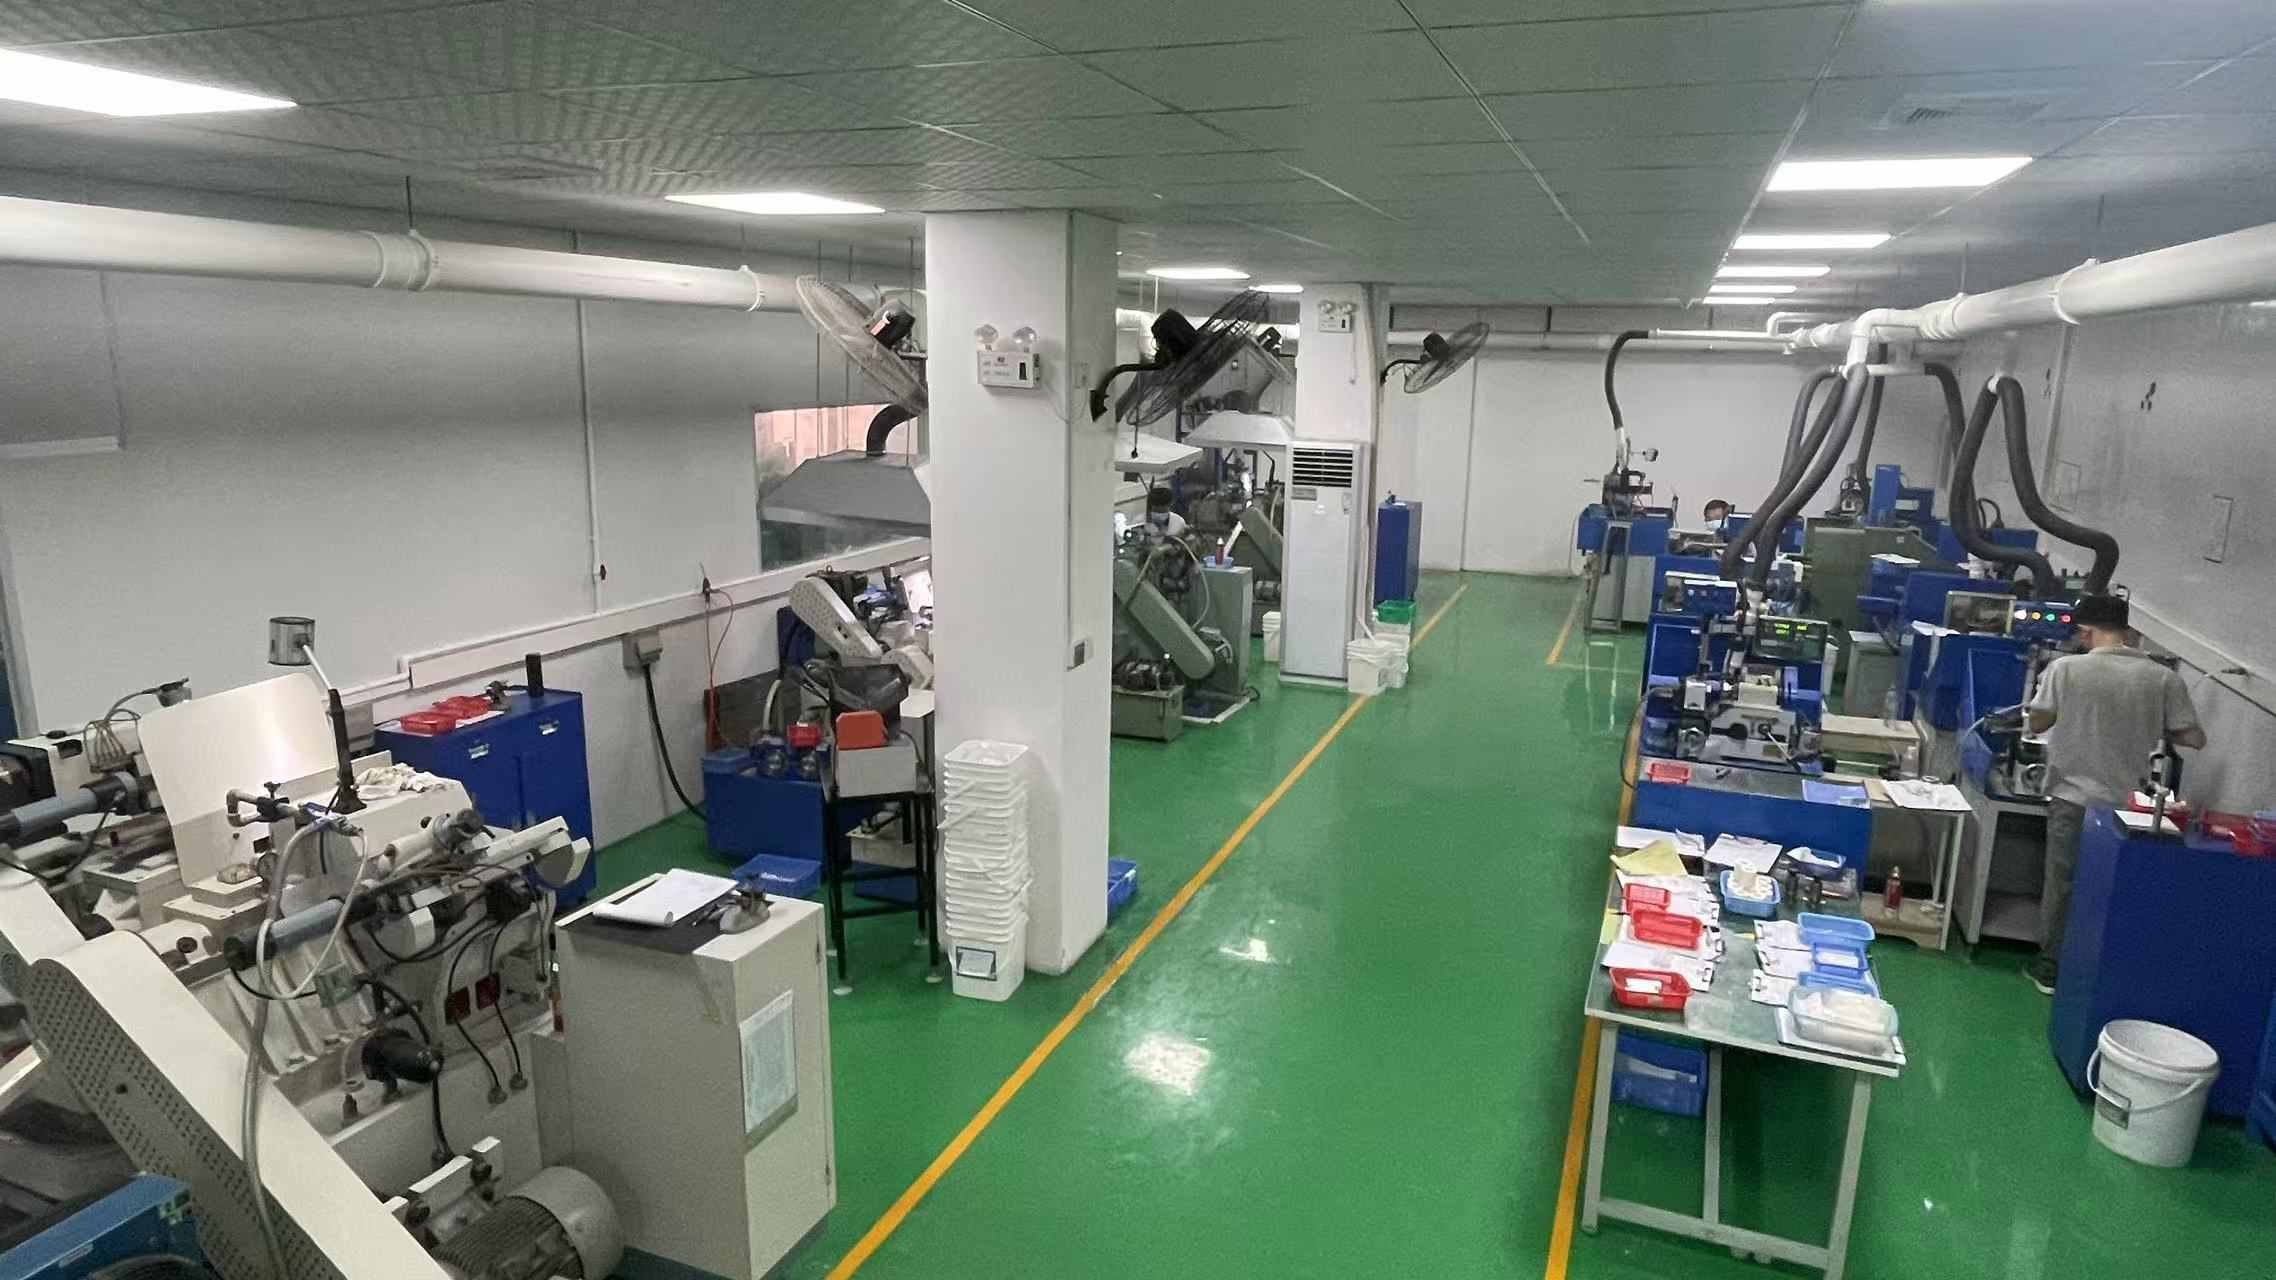
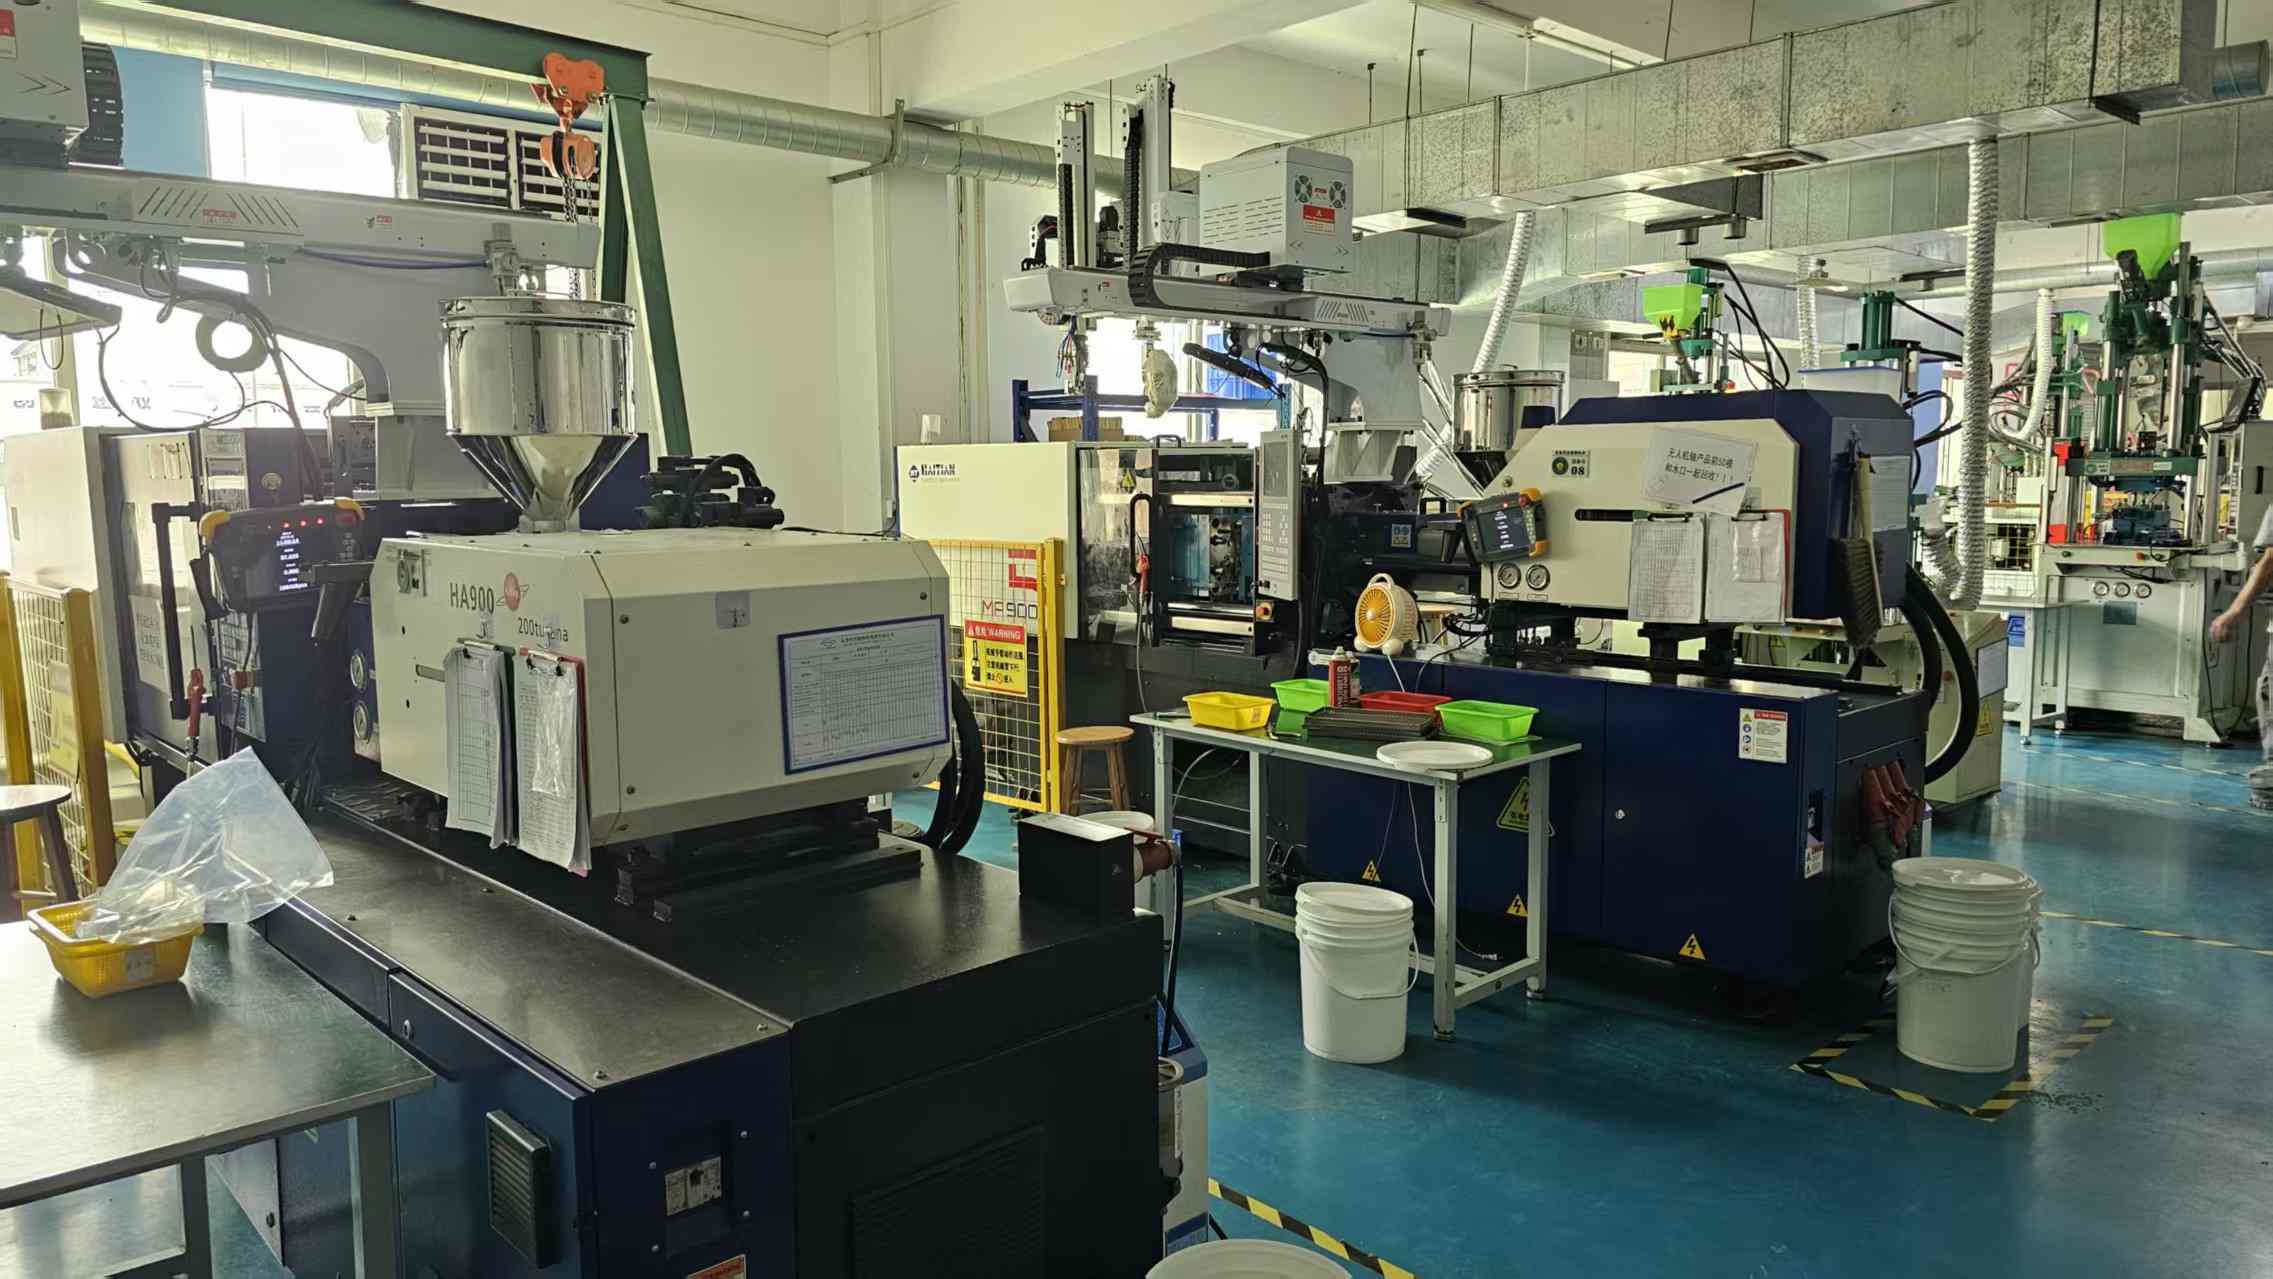
Nuestro taller
Taller CNC |
Sala de pruebas |
Taller de rectificado de superficies |
Taller de sinterización |
Taller de rectificado circular |
Taller de máquinas de moldeo por inyección |


 IPv6 RED SOPORTADA
Dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :